
Продукция
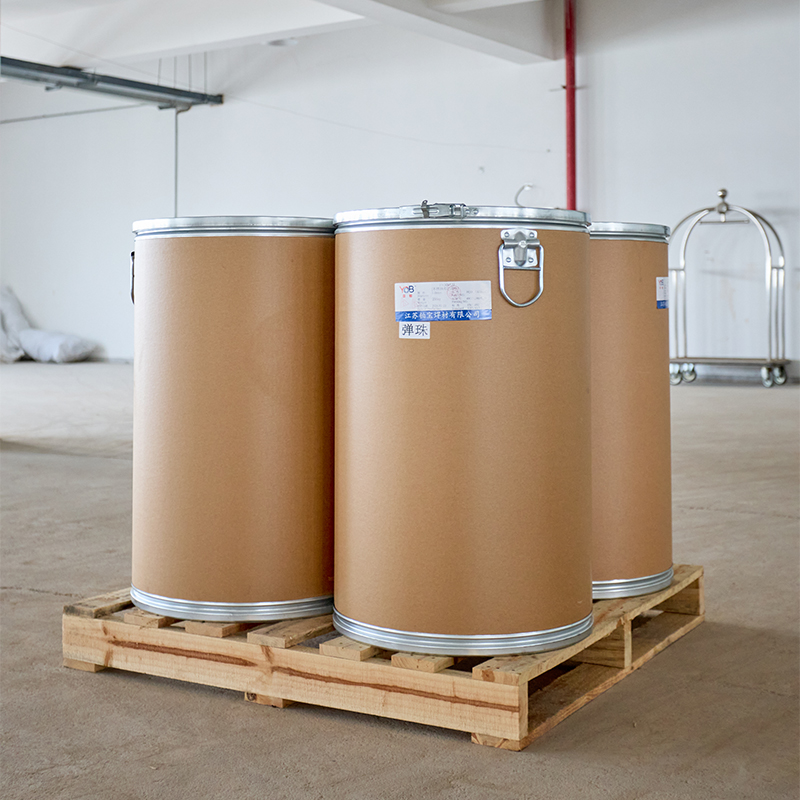
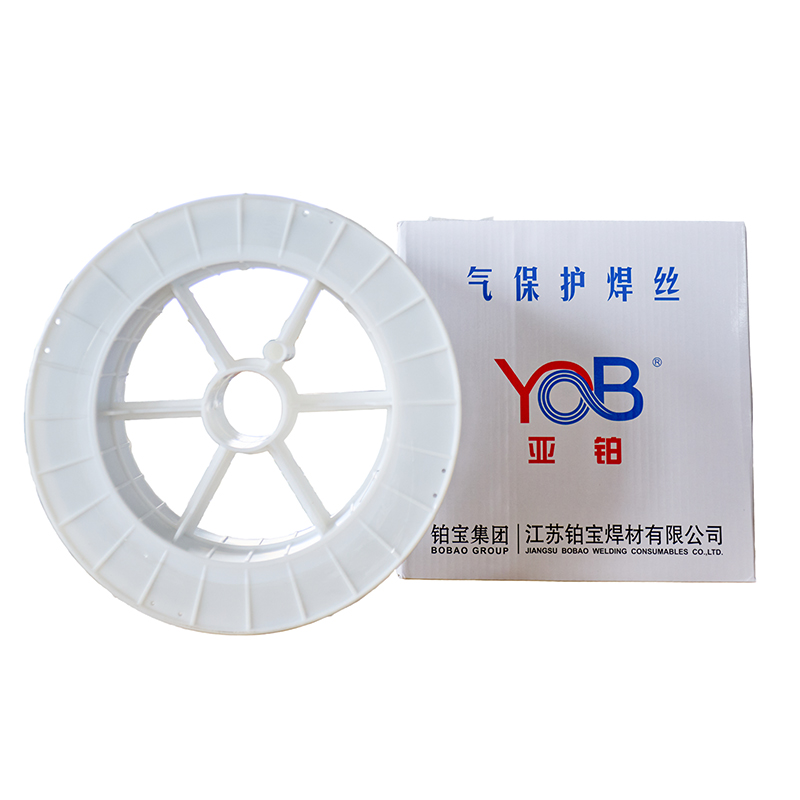
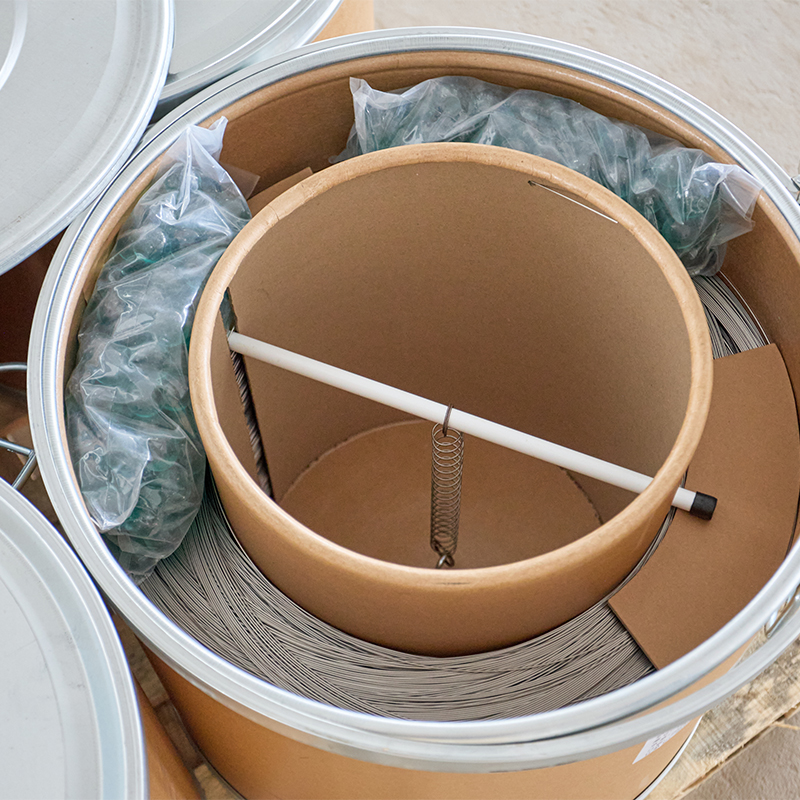
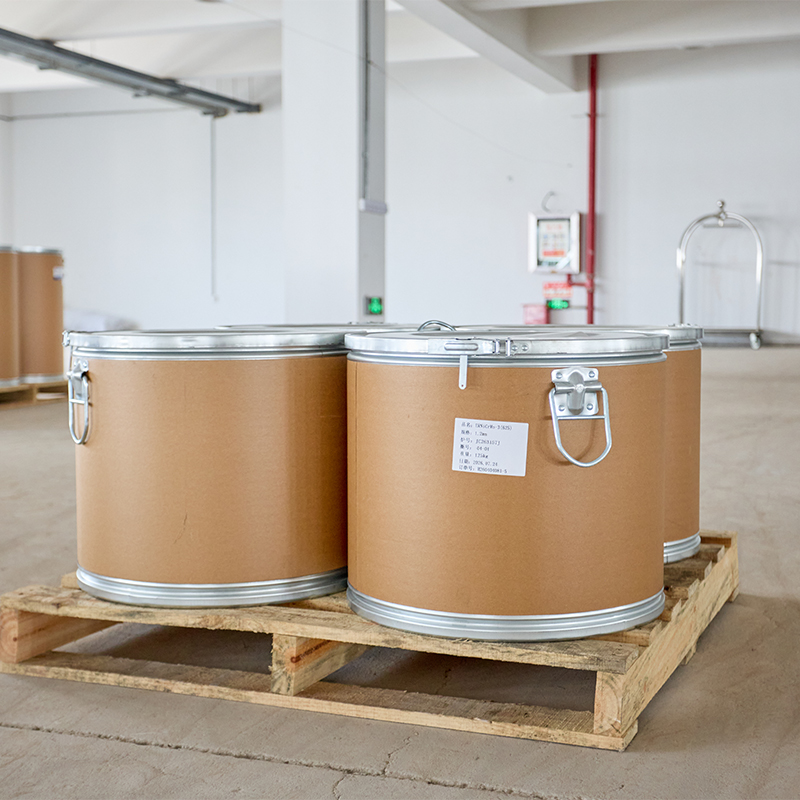
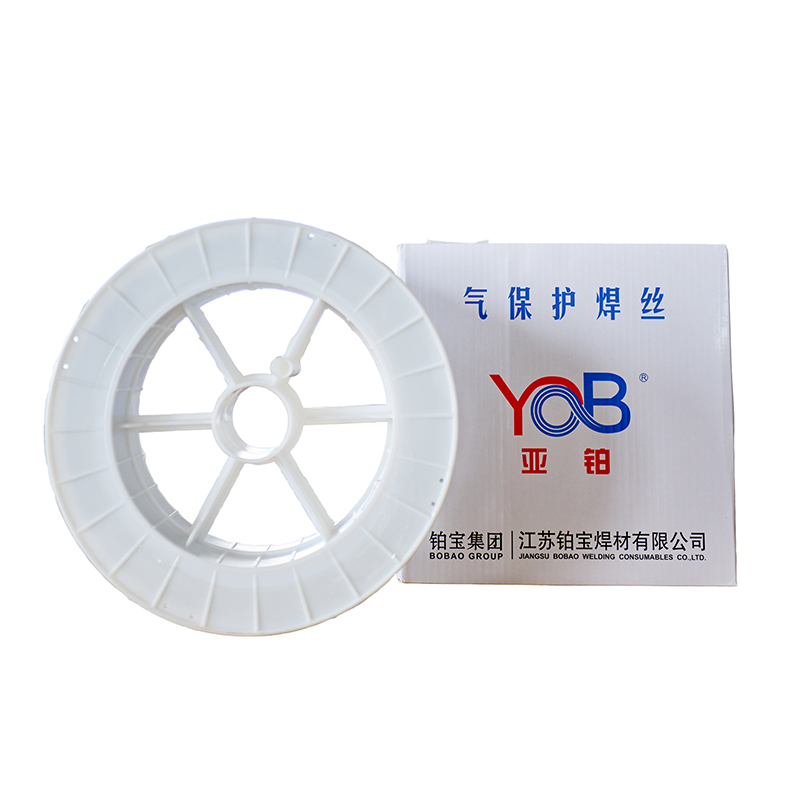
Порошковая проволока для сварки нержавеющей стали BFC-316LW
Описание продукта BFC-316LW Порошковая сварочная проволока для нержавеющей стали Аустенитный тип / сварочный шов серебристо-белого цвета Соответствует: GB/T 17853 TS316L-FC1 1 AWS A5.22 E316LT1-1 A5.22M E316LT1-1 EN ISO 17633-A: T19 12 3L PC1 1 EN ISO 17633-B: TS316L-FC1 1 JIS Z3323 TS316L...
Описание
маркер
Описание продукта
BFC-316LW
Порошковая сварочная проволока для нержавеющей стали
Аустенитный тип / сварочный шов серебристо-белого цвета
Соответствует:
GB/T 17853 TS316L-FC1 1
AWS A5.22 E316LT1-1
A5.22M E316LT1-1
EN ISO 17633-A: T19 12 3L PC1 1
EN ISO 17633-B: TS316L-FC1 1
JIS Z3323 TS316L-FC1
Назначение
Применяется в нефтехимической промышленности, производстве сосудов высокого давления, пищевого оборудования, медицинского оборудования, химических удобрений и других отраслях для сварки нержавеющих сталей 18%Cr-12%Ni-2%Mo (SUS316, SUS316L и др.).
Характеристики
1. Сварочный металл содержит оптимальное количество феррита, обладает низкой чувствительностью к образованию трещин;
2. Благодаря высокому содержанию Mo обладает превосходной коррозионной стойкостью; цвет сварочного шва — серебристо-белый;
3. Мягкая и стабильная дуга, малое количество брызг, красивое формирование сварного шва, хорошее отделение шлака, стабильная подача проволоки, обладает отличными технологическими свойствами сварки.
Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Cu |
| Стандарт GB/T | 0.04 | 0.5-2.5 | 1.0 | 17.0-20.0 | 11.0-14.0 | 2.0-3.0 | 0.040 | 0.030 | 0.50 |
| Стандарт AWS | 0.04 | 0.5-2.5 | 1.0 | 17.0-20.0 | 11.0-14.0 | 2.0-3.0 | 0.040 | 0.030 | 0.75 |
| Типичное значение | 0.018 | 1.41 | 0.64 | 19.9 | 12.0 | 2.41 | 0.020 | 0.003 | 0.01 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/℃ | Термообработка ℃*ч |
| Стандарт GB/T | - | 485 | 30 | - | - |
| Стандарт AWS | - | 485 | 30 | - | - |
| Типичное значение | - | 610 | 38 | - | - |
Рекомендуемые параметры сварки: (DC+)
| Диаметр проволоки, мм | 1.2 | 1.6 |
| Напряжение (Volt) | 22–36 | 26–38 |
| Сварочный ток (Amp) | 120–260 | 200–300 |
| Вылет электрода (мм) | 15–20 | 18–25 |
| Расход газа (л/мин) | 15–25 | 15–25 |
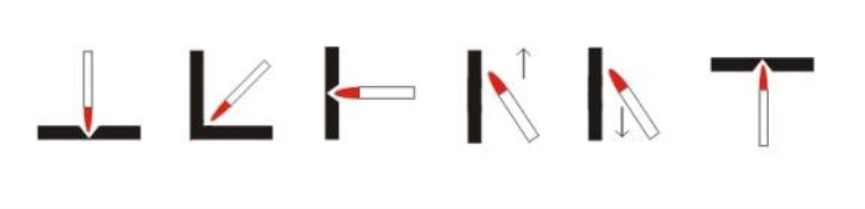
Положение сварки
Меры предосторожности
1. Защитный газ: CO₂;
2. Температура предварительного подогрева и межслойная температура: 16-100℃;
3. При сварке в местах с сильным ветром необходимо использовать ветрозащитный экран, чтобы избежать образования пор вследствие воздействия ветра.


связаться с нами
Сопутствующие популярные продукты
Электроды для сварки нержавеющей стали BES-2553
Описание продукта BES-318 Электрод для ручной дуговой сварки нержавеющих сталей (A212...
Порошковая проволока для сварки нержавеющей стали BFC-316LPT
Описание продукта BFC-316LPT Порошковая сварочная проволока для нержавеющей стали Аус...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-309
Описание продукта BW-309 BJ-601A Сварочная проволока и флюс для нержавеющей стали при...
Сварочная проволока TIG для нержавеющей стали BGS-308H
Описание продукта BGS-308H Сварочная проволока TIG для нержавеющей стали Аустенитного...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-316H
Описание продукта BW-316H BJ-612 Сварочная проволока и флюс для нержавеющей стали при...
Сварочная проволока TIG для нержавеющей стали BGS-2594
Описание продукта BGS-2594 Сварочная проволока TIG для нержавеющей стали Аустенитно-ф...
Сварочная проволока MIG для нержавеющей стали BMS-317
Описание продукта BMS-317 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-347Si
Описание продукта BMS-347Si Сварочная проволока MIG для нержавеющей стали Аустенитног...
Электроды для сварки нержавеющей стали BES-347LZ
Описание продукта Ручной электрод для нержавеющей стали (A137) Аустенитный тип / стаб...
Электроды для сварки нержавеющей стали BES-309Mo
Описание продукта BES-309Mo Ручной электрод для нержавеющей стали (A312) Аустенитный ...
Сварочная проволока TIG для нержавеющей стали BGS-308
Описание продукта BGS-308 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Электроды для сварки нержавеющей стали BES-320
Описание продукта BES-320 Электрод для ручной дуговой сварки нержавеющих сталей (A902...
Электроды для сварки нержавеющей стали BES-410NiMo
Описание продукта BES-410NiMo Ручной электрод для сварки нержавеющей стали (G202NiMo)...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-316
Описание продукта BW-316 BJ-601A Сварочная проволока и флюс для нержавеющей стали при...
Электроды для сварки нержавеющей стали BES-2953Z
Описание продукта BES-2953Z Ручной электрод для нержавеющей стали Аустенитно-ферритны...
Сварочная проволока TIG для нержавеющей стали BGS-316H
Описание продукта BGS-316H Сварочная проволока TIG для нержавеющей стали Аустенитного...


