
Продукция
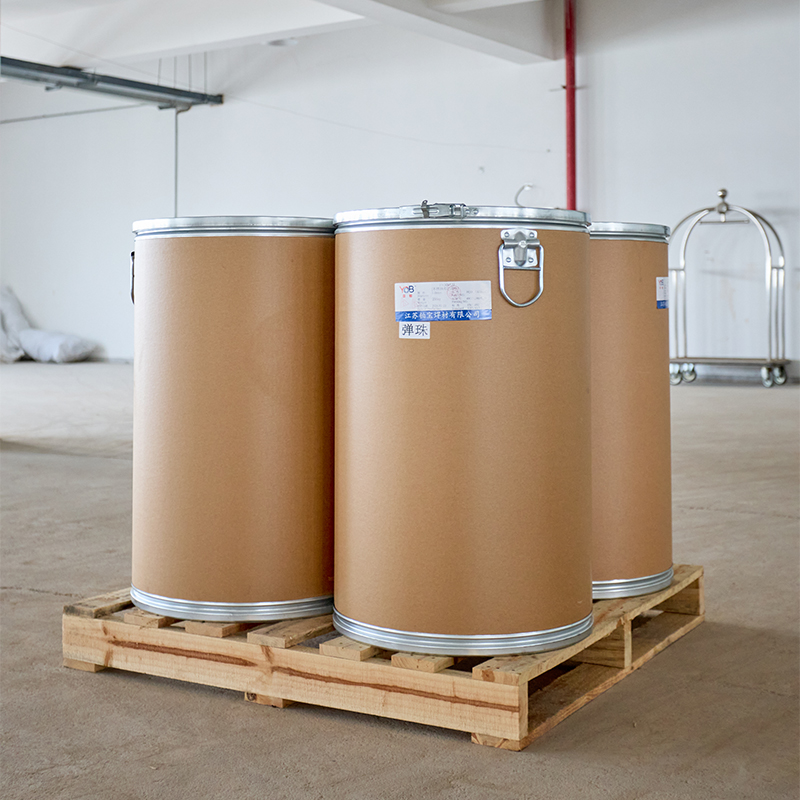
Электроды для сварки нержавеющей стали BES-410NiMo
Описание продукта BES-410NiMo Ручной электрод для сварки нержавеющей стали (G202NiMo) Мартенситный тип / для износостойких применений Соответствует: GB/T 983 E410NiMo-16 AWS A5.4 E410NiMo-16 A5.4M E410NiMo-16 EN ISO 3581-A: E (134) R32 EN ISO 3581-B: ES410NiMo-16 Назначение Применяет...
Описание
маркер
Описание продукта
BES-410NiMo
Ручной электрод для сварки нержавеющей стали (G202NiMo)
Мартенситный тип / для износостойких применений
Соответствует:
GB/T 983 E410NiMo-16
AWS A5.4 E410NiMo-16
A5.4M E410NiMo-16
EN ISO 3581-A: E (134) R32
EN ISO 3581-B: ES410NiMo-16
Назначение
Применяется для сварки клапанов и других деталей, работающих в условиях повышенных требований к износостойкости и коррозионной стойкости, а также для сварки роторов гидротурбин.
Характеристики
1.Электрод с титаново-кальциевым покрытием для сварки мартенситной нержавеющей стали, основной состав: 11.5%Cr-4.5%Ni-0.55%Mo;
2. Благодаря добавлению легирующих элементов Ni и Mo повышается стабильность коррозионной стойкости, увеличивается твердость и износостойкость при высоких температурах, а также эффективно предотвращается образование холодных трещин;
3. Стабильная дуга, красивое формирование шва, мелкая чешуйчатая структура, минимальное разбрызгивание, легкое удаление шлака, отличная огнестойкость покрытия, хорошая стойкость к образованию пор.


Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Cu |
| Стандарт GB/T | 0.06 | 1.0 | 0.90 | 11.0-12.5 | 4.0-5.0 | 0.40-0.70 | 0.04 | 0.03 | 0.75 |
| Стандарт AWS | 0.06 | 1.0 | 0.90 | 11.0-12.5 | 4.0-5.0 | 0.40-0.70 | 0.04 | 0.03 | 0.75 |
| Фактическое значение | 0.028 | 0.47 | 0.60 | 11.6 | 4.8 | 0.58 | 0.023 | 0.007 | 0.10 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Относительное удлинение, % | Ударная вязкость, Дж/℃ | Термообработка ℃×ч |
| Стандарт GB/T | - | 760 | 10 | - | 595-620×1 |
| Стандарт AWS | - | 760 | 15 | - | 595-620×1 |
| Фактическое значение | - | 925 | 17 | - | 620×1 |
Рекомендуемые параметры сварки: (DC+/AC)
| Диаметр электрода, мм | 2.0×250 | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
| Ток, А (нижнее/горизонтальное положение) | 30-55 | 50-85 | 80-120 | 100-150 | 140-180 |
| Ток, А (вертикальное/потолочное положение) | 20-50 | 45-80 | 70-110 | 90-135 | - |
Положение сварки

Меры предосторожности
1. Использовать в соответствии с инструкцией по применению ручных электродов для сварки нержавеющей стали.
2. Температура предварительного подогрева и температура между проходами (слоями): 100~260℃;
3. Термообработка: выполнять термообработку при 595~620℃×1 ч в соответствии с требованиями стандарта на сварочные материалы.


связаться с нами
Сопутствующие популярные продукты
Сварочная проволока MIG для нержавеющей стали BMS-430
Описание продукта BMS-430 Сварочная проволока MIG для нержавеющей стали Ферритного ти...
Электроды для сварки нержавеющей стали BES-2209A
Описание продукта BES-2209A Ручной электрод для сварки нержавеющей стали Аустенитно-ф...
Сварочная проволока TIG для нержавеющей стали BGS-309L
Описание продукта BGS-309L Сварочная проволока TIG для нержавеющей стали Аустенитного...
Электроды для сварки нержавеющей стали BES-316LA
Описание продукта BES-316LA Ручные электроды для нержавеющей стали Аустенитный тип Со...
Электроды для сварки нержавеющей стали BES-410
Описание продукта BES-410 Ручной электрод для сварки нержавеющей стали (G202) Мартенс...
Порошковая проволока для сварки нержавеющей стали BFC-309L-газовая смесь
Описание продукта BFC-309L -газовая смесь Порошковая проволока для сварки нержавеющей...
Сварочная проволока MIG для нержавеющей стали BMS-309
Описание продукта BMS-309 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-308LT
Описание продукта BMS-308LT Сварочная проволока MIG для нержавеющей стали Аустенитног...
Сварочная проволока TIG для нержавеющей стали BGS-430
Описание продукта BGS-430 Сварочная проволока TIG для нержавеющей стали Ферритного ти...
Порошковая проволока для сварки нержавеющей стали BFC-308L(газовая смесь)
Описание продукта BFC-308L(газовая смесь) Порошковая проволока для сварки нержавеющей...
Порошковая проволока для сварки нержавеющей стали BFC-316H
Описание продукта BFC-316H Порошковая проволока для сварки нержавеющей стали Аустенит...
Сварочная проволока MIG для нержавеющей стали BMS-308LSi
Описание продукта BMS-308LSi Сварочная проволока MIG для нержавеющей стали Аустенитно...
Сварочная проволока MIG для нержавеющей стали BMS-309L
Описание продукта BMS-309L Сварочная проволока MIG для нержавеющей стали Аустенитного...
Порошковая проволока для сварки нержавеющей стали BFC-309LFB
Описание продукта BFC-309LFB Порошковая проволока для сварки нержавеющей стали Аустен...
Порошковая проволока TIG для нержавеющей стали BGS-F308L
Описание продукта BGS-F308L Порошковая TIG-сварочная проволока с сердечником для нерж...
Сварочная проволока MIG для нержавеющей стали BMS-318
Описание продукта BMS-318 Сварочная проволока MIG для нержавеющей стали Аустенитного ...


