
Продукция
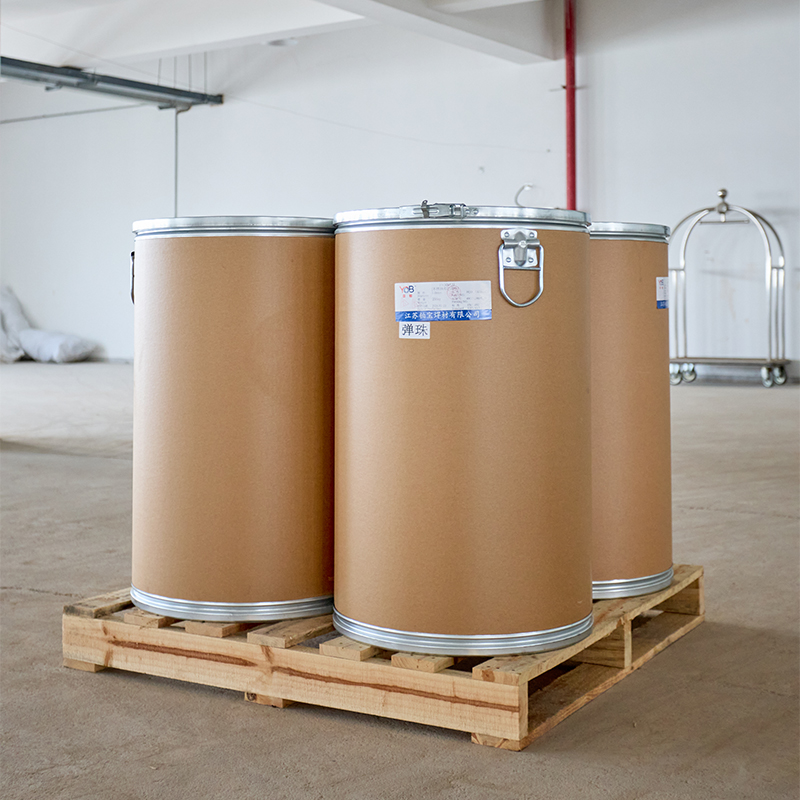
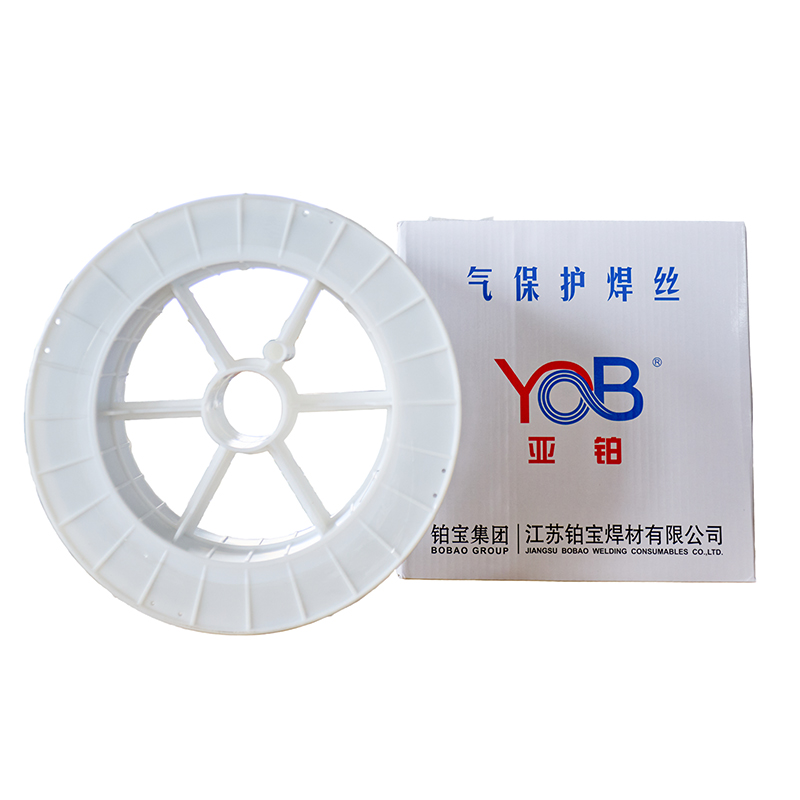
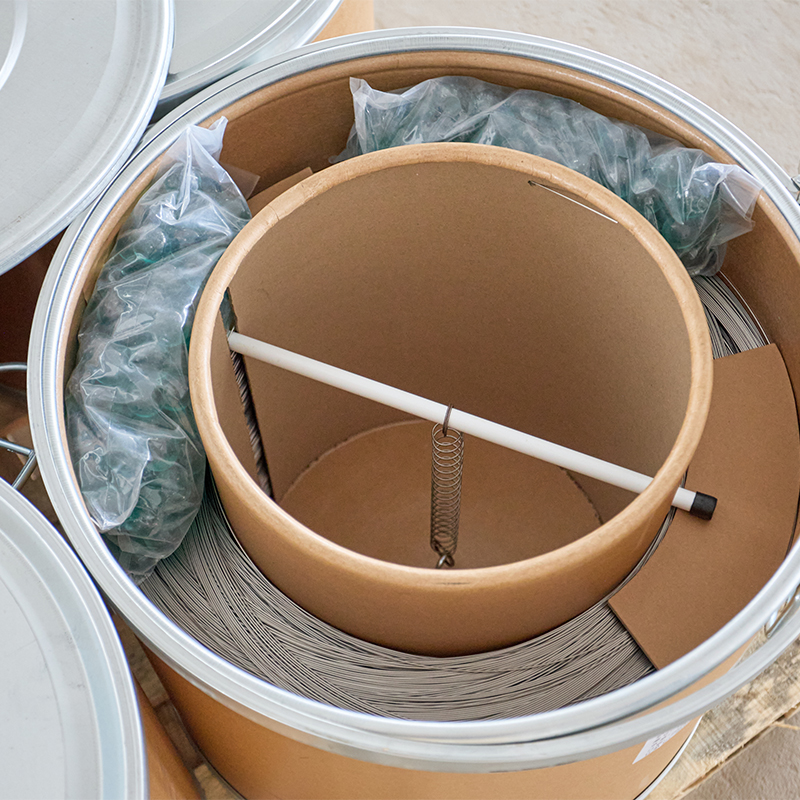
Порошковая проволока для сварки нержавеющей стали BFC-308FB
Описание продукта BFC-308HFB Порошковая сварочная проволока для нержавеющей стали Аустенитный тип / высокоуглеродистая / без Bi Соответствует: GB/T 17853 TS 308H-F C1 1 AWS A5.22 E308HT1-1 A5.22M E308HT1-1 EN ISO 17633-A: T19 9H P C1 1 EN ISO 17633-B: TS 308H-F C1 1 Назначение ...
Описание
маркер
Описание продукта
BFC-308HFB
Порошковая сварочная проволока для нержавеющей стали
Аустенитный тип / высокоуглеродистая / без Bi
Соответствует:
GB/T 17853 TS 308H-F C1 1
AWS A5.22 E308HT1-1
A5.22M E308HT1-1
EN ISO 17633-A: T19 9H P C1 1
EN ISO 17633-B: TS 308H-F C1 1
Назначение
Применяется в нефтехимической промышленности, производстве сосудов под давлением, пищевого оборудования, медицинского оборудования, производстве удобрений и других связанных отраслях для сварки нержавеющих сталей типа 18%Cr-8%Ni (SUS304, 304L и др.).
Характеристики
1. Благодаря содержанию определенного количества углерода подходит для сварки оборудования из нержавеющей стали, работающего при высоких температурах;
2. Содержание низкоплавкого элемента Bi контролируется на крайне низком уровне, что снижает чувствительность сварного металла к образованию горячих трещин в условиях высоких температур;
3. Мягкая и стабильная дуга, малое разбрызгивание, красивое формирование сварного шва, хорошее отделение шлака, стабильная подача проволоки, отличные технологические сварочные характеристики.
Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Bi |
| GB/T стандарт | 0.04–0.08 | 0.5–2.5 | 1.0 | 18.0–21.0 | 9.0–11.0 | 0.5 | 0.040 | 0.030 | — |
| AWS стандарт | 0.04–0.08 | 0.5–2.5 | 1.0 | 18.0–21.0 | 9.0–11.0 | 0.75 | 0.040 | 0.030 | — |
| Фактическое значение | 0.045 | 1.35 | 0.65 | 19.6 | 9.8 | 3.35 | 0.020 | 0.003 | 0.0005 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности, МПа | Относительное удлинение, % | Ударная вязкость, Дж/℃ | Термообработка ℃×ч |
| GB/T стандарт | — | 550 | 35 | — | — |
| AWS стандарт | — | 550 | 30 | — | — |
| Фактическое значение | — | 595 | 39 | — | — |
Рекомендуемые параметры сварки: (DC+)
| Диаметр проволоки, мм | 1.2 | 1.6 |
| Напряжение (Volt) | 22–36 | 26–38 |
| Сварочный ток (Amp) | 120–260 | 200–300 |
| Вылет электрода (мм) | 15–20 | 18–25 |
| Расход газа (л/мин) | 15–25 | 15–25 |
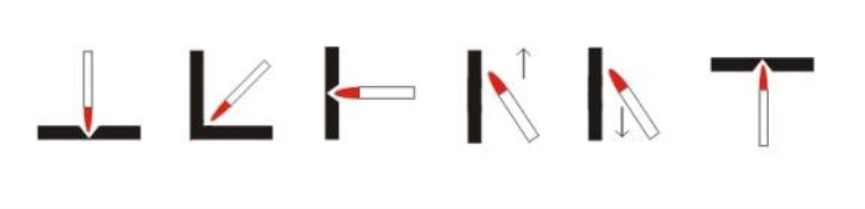
Положение сварки
Меры предосторожности
1. Руководствоваться общими требованиями по сварке порошковой проволокой для нержавеющей стали;
2. Защитный газ: CO₂;
3. Межслойная температура должна поддерживаться в пределах 16–100℃.


связаться с нами
Сопутствующие популярные продукты
Порошковая проволока TIG для нержавеющей стали BGS-F347L
Описание продукта BGS-F347L Порошковая TIG-сварочная проволока с сердечником для нерж...
Сварочная проволока TIG для нержавеющей стали BGS-309LMo
Описание продукта BGS-309LMo Сварочная проволока TIG для нержавеющей стали Аустенитно...
Сварочная проволока MIG для нержавеющей стали BMS-309L
Описание продукта BMS-309L Сварочная проволока MIG для нержавеющей стали Аустенитного...
Сварочная проволока MIG для нержавеющей стали BMS-316
Описание продукта BMS-316 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-410
Описание продукта BMS-410 Сварочная проволока MIG для нержавеющей стали Мартенситного...
Порошковая проволока для сварки нержавеющей стали BFC-308LFB
Описание продукта BFC-308LFB Порошковая сварочная проволока для нержавеющей стали Аус...
Порошковая проволока для сварки нержавеющей стали BFC-308LT
Описание продукта BFC-308LT Порошковая проволока для сварки нержавеющей стали Аустени...
Сварочная проволока TIG для нержавеющей стали BGS-309L
Описание продукта BGS-309L Сварочная проволока TIG для нержавеющей стали Аустенитного...
Сварочная проволока MIG для нержавеющей стали BMS-317
Описание продукта BMS-317 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Порошковая проволока для сварки нержавеющей стали BFC-316H
Описание продукта BFC-316H Порошковая проволока для сварки нержавеющей стали Аустенит...
Сварочная проволока MIG для нержавеющей стали BMS-439
Описание продукта BMS-439 Сварочная проволока MIG для нержавеющей стали Ферритного ти...
Электроды для сварки нержавеющей стали BES-2307
Описание продукта BES-318 Электрод для ручной дуговой сварки нержавеющих сталей (A212...
Порошковая проволока для сварки нержавеющей стали BFC-308L
Описание продукта BFC-308L Порошковая сварочная проволока для нержавеющей стали Аусте...
Сварочная проволока TIG для нержавеющей стали BGS-312
Описание продукта BGS-312 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Электроды для сварки нержавеющей стали BES-312A
Описание продукта BES-312A Ручной электрод для сварки нержавеющей стали Аустенитно-фе...
Сварочная проволока MIG для нержавеющей стали BMS-309LSi
Описание продукта BMS-309LSi Сварочная проволока MIG для нержавеющей стали Аустенитно...


