
Продукция
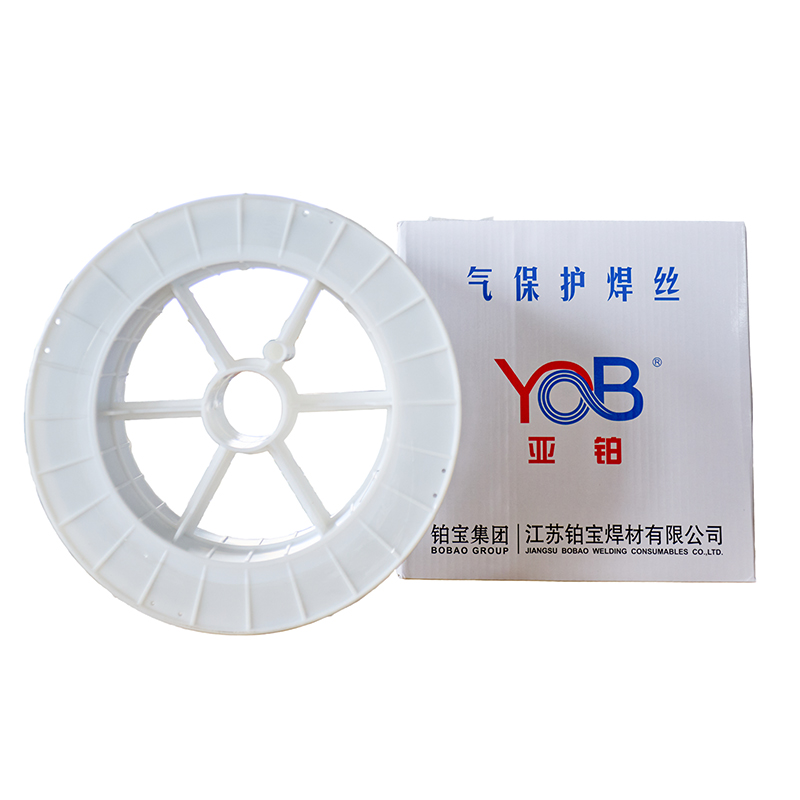
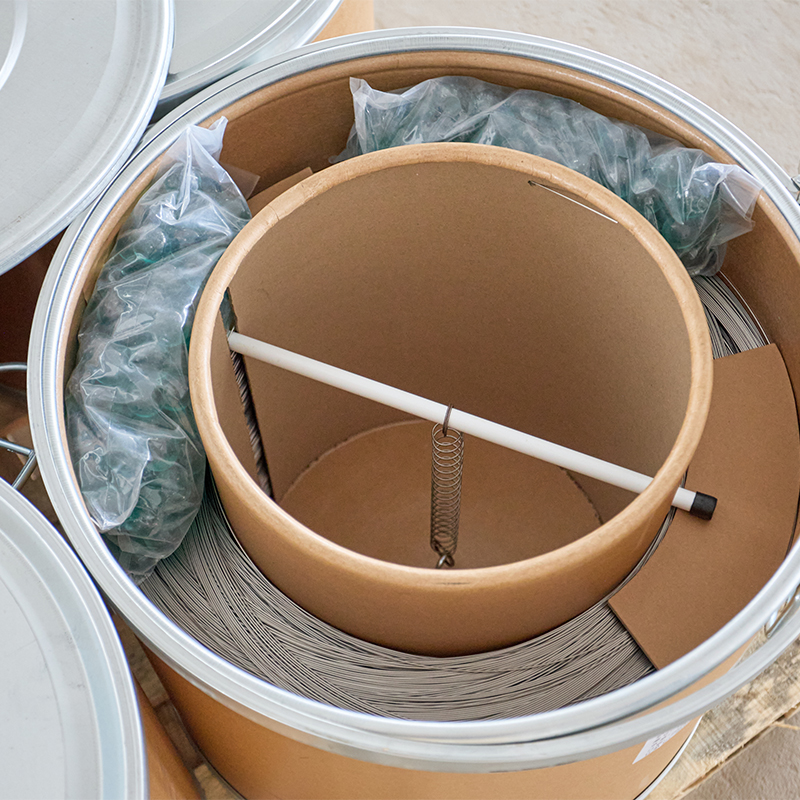
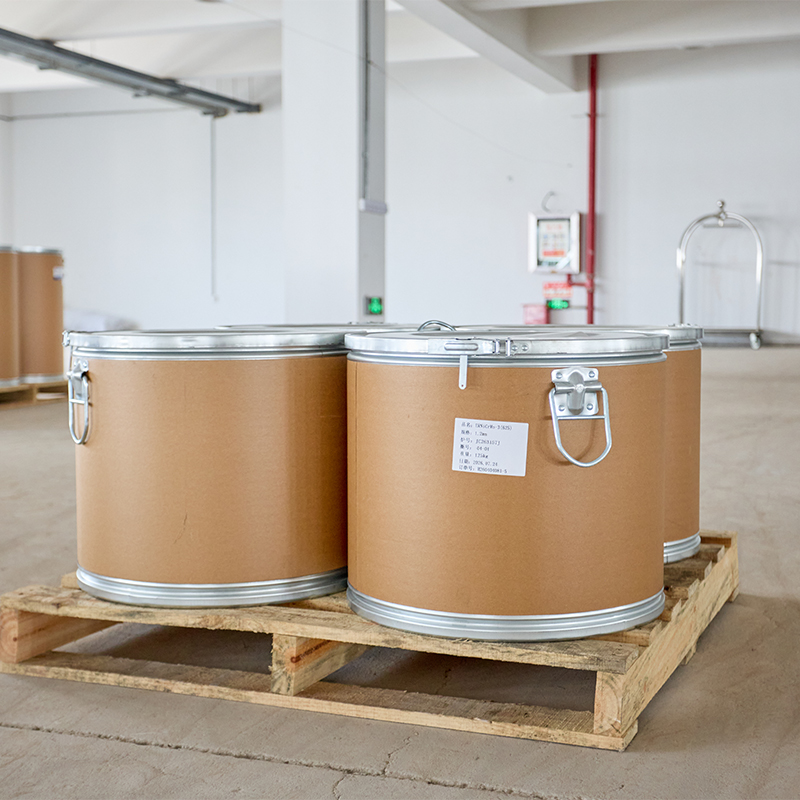
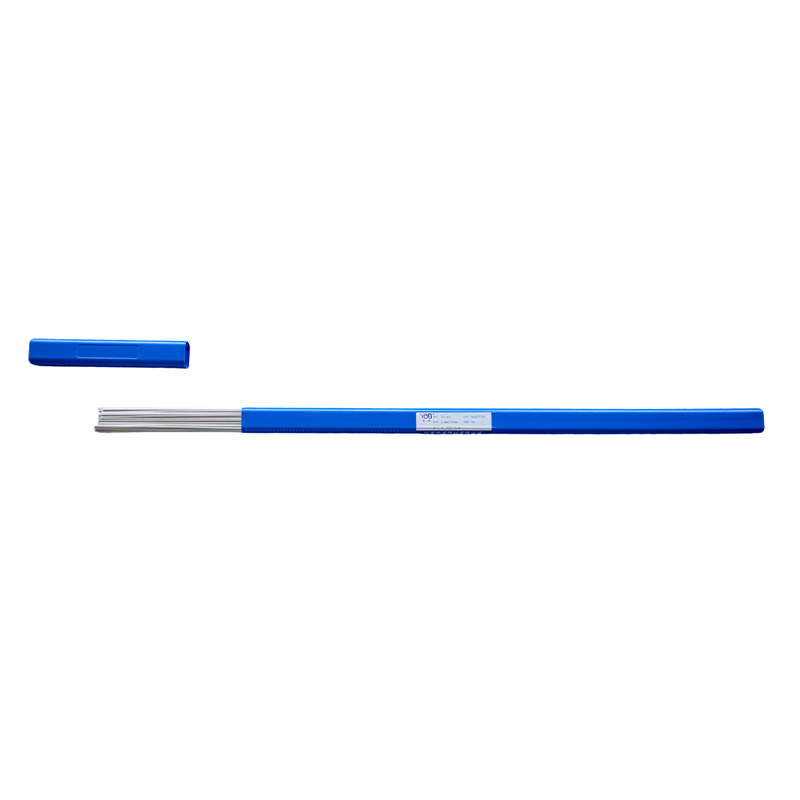
Порошковая проволока для сварки нержавеющей стали BFC-309H
Описание продукта BFC-309H Порошковая проволока для сварки нержавеющей стали Аустенитный тип / для сварки разнородных сталей Соответствует: GB/T 17853 E309T1-1 AWS A5.22 E309HT1-1 A5.22M E309HT1-1 EN ISO 17633-A: T 22 12 H P C1 1 EN ISO 17633-B: TS 309H-F C1 1 Назначение Применяется ...
Описание
маркер
Описание продукта
BFC-309H
Порошковая проволока для сварки нержавеющей стали
Аустенитный тип / для сварки разнородных сталей
Соответствует:
GB/T 17853 E309T1-1
AWS A5.22 E309HT1-1
A5.22M E309HT1-1
EN ISO 17633-A: T 22 12 H P C1 1
EN ISO 17633-B: TS 309H-F C1 1
Назначение
Применяется для сварки разнородных соединений нержавеющей стали с углеродистой или низколегированной сталью, для выполнения корневого слоя при сварке облицовочного слоя нержавеющей стали в композитных листах, а также для наплавки корневого слоя нержавеющей стали серии 308 на углеродистую или низколегированную сталь.
Характеристики
1. Благодаря содержанию определенного количества углерода подходит для сварки оборудования из нержавеющей стали, работающего при высоких температурах;
2. Мягкая и стабильная дуга, малое количество брызг, красивое формирование шва, хорошая отделяемость шлака, стабильная подача проволоки, обладает отличными технологическими сварочными характеристиками.
Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Cu |
| Стандарт GB/T | 0.08 | 0.5-2.5 | 1.0 | 22.0-25.0 | 12.0-14.0 | 0.50 | 0.040 | 0.030 | 0.50 |
| Стандарт AWS | 0.04-0.10 | 0.5-2.5 | 1.0 | 22.0-25.0 | 12.0-14.0 | 0.75 | 0.040 | 0.030 | 0.75 |
| Типичное значение | 0.045 | 1.38 | 0.57 | 23.74 | 13.48 | 0.01 | 0.020 | 0.002 | 0.03 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/℃ | Термообработка ℃*ч |
| Стандарт GB/T | - | 550 | 25 | - | - |
| Стандарт AWS | - | 550 | 30 | - | - |
| Типичное значение | - | 570 | 39 | - | - |
Рекомендуемые параметры сварки: (DC+)
| Диаметр проволоки, мм | 1.2 | 1.6 |
| Напряжение (Volt) | 22–36 | 26–38 |
| Сварочный ток (Amp) | 120–260 | 200–300 |
| Вылет электрода (мм) | 15–20 | 18–25 |
| Расход газа (л/мин) | 15–25 | 15–25 |
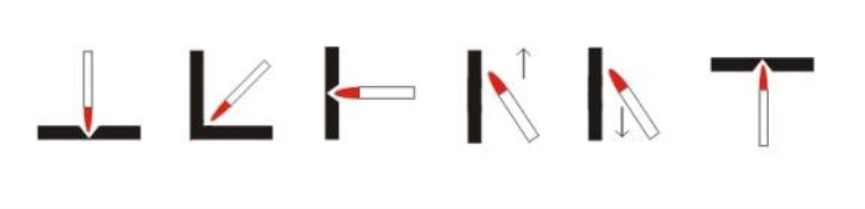
Положение сварки
Меры предосторожности
1. Соблюдать общие требования по сварке порошковой проволокой для нержавеющей стали;
2. Защитный газ: CO₂;
3. Межслойная температура должна поддерживаться в пределах 16-100℃.


связаться с нами
Сопутствующие популярные продукты
Порошковая проволока для сварки нержавеющей стали BFC-308L (плоский валик)
Описание продукта BFC-308L(Сварка в нижнем положении) Порошковая сварочная проволок...
Сварочная проволока TIG для нержавеющей стали BGS-630
Описание продукта BGS-630 Сварочная проволока TIG для нержавеющей стали Дисперсионно-...
Сварочная проволока TIG для нержавеющей стали BGS-309Mo
Описание продукта BGS-309Mo Сварочная проволока TIG для нержавеющей стали Аустенитног...
Порошковая проволока для сварки нержавеющей стали BFC-309LPD
Описание продукта BFC-309LPD Порошковая проволока для сварки нержавеющей стали Аустен...
Электроды для сварки нержавеющей стали BES-A507
Описание продукта BES-A507 Ручной электрод для нержавеющей стали (A507) Чисто аустени...
Электроды для сварки нержавеющей стали BES-309L
Описание продукта BES-309L Ручной электрод для сварки нержавеющей стали (A062) Аустен...
Сварочная проволока TIG для нержавеющей стали с защитой обратной стороны шва BGS-E316L
Описание продукта BGS-E316L TIG-сварочная проволока для нержавеющей стали Без подачи ...
Сварочная проволока MIG для нержавеющей стали BMS-309Mo
Описание продукта BMS-309Mo Сварочная проволока MIG для нержавеющей стали Аустенитног...
Порошковая проволока для сварки нержавеющей стали BFC-308L
Описание продукта BFC-308L Порошковая сварочная проволока для нержавеющей стали Аусте...
Сварочная проволока MIG для нержавеющей стали BMS-308
Описание продукта BMS-308 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Сварочная проволока TIG для нержавеющей стали BGS-2209
Описание продукта BGS-2209 Сварочная проволока TIG для нержавеющей стали Аустенитно-ф...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-347
Описание продукта BW-347 BJ-701 Сварочная проволока и флюс для нержавеющей стали при...
Сварочная проволока MIG для нержавеющей стали BMS-430
Описание продукта BMS-430 Сварочная проволока MIG для нержавеющей стали Ферритного ти...
Сварочная проволока TIG для нержавеющей стали BGS-316L (сверхнизкие температуры)
Описание продукта BGS-316L (сверхнизкие температуры) Сварочная проволока TIG для нерж...
Электроды для сварки нержавеющей стали BES-385Z
Описание продукта BES-385Z Ручной электрод для сварки нержавеющей стали (A057) Полнос...
Сварочная проволока TIG для нержавеющей стали BGS-309LMo
Описание продукта BGS-309LMo Сварочная проволока TIG для нержавеющей стали Аустенитно...


