
Проволока для дуговой сварки под флюсом — выбор 2026 года для надёжного шва
2026-11-14
Проволока для дуговой сварки под флюсом — не просто расходный материал. Это критический элемент технологической цепочки, от которого напрямую зависят прочность шва, стабильность дуги и даже срок службы конструкции в агрессивной среде. В 2026 году требования к ней резко выросли: заказчики в атомной энергетике, химическом машиностроении и производстве сосудов под давлением больше не принимают компромиссов по химсоставу, равномерности намотки или воспроизводимости плавления. Мы видели, как несоответствие всего на 0,03% содержания молибдена в проволоке приводило к межкристаллитной коррозии в теплообменных трубах — и это не гипотеза, а реальный случай на заводе в Тюмени.
Почему стандарты изменились — и что это значит для вашего выбора
Раньше проволока для дуговой сварки под флюсом оценивалась по двум параметрам: диаметр и марка. Сегодня — по шести. Во-первых, точность легирования: допуск по хрому должен быть не шире ±0,15%, иначе теряется баланс между коррозионной стойкостью и ударной вязкостью при минус 40 °C. Во-вторых, чистота поверхности — без оксидных плёнок, масляных следов и микротрещин. В-третьих, геометрическая стабильность: отклонение по диаметру на одном метре не должно превышать 0,02 мм. Мы тестировали 17 партий от разных поставщиков — лишь три прошли испытание на автоматической линии сварки резервуаров для СПГ. Остальные вызывали обрывы дуги, нестабильное формирование шлаковой корки и повышенное разбрызгивание.
Как избежать трёх главных ошибок при выборе
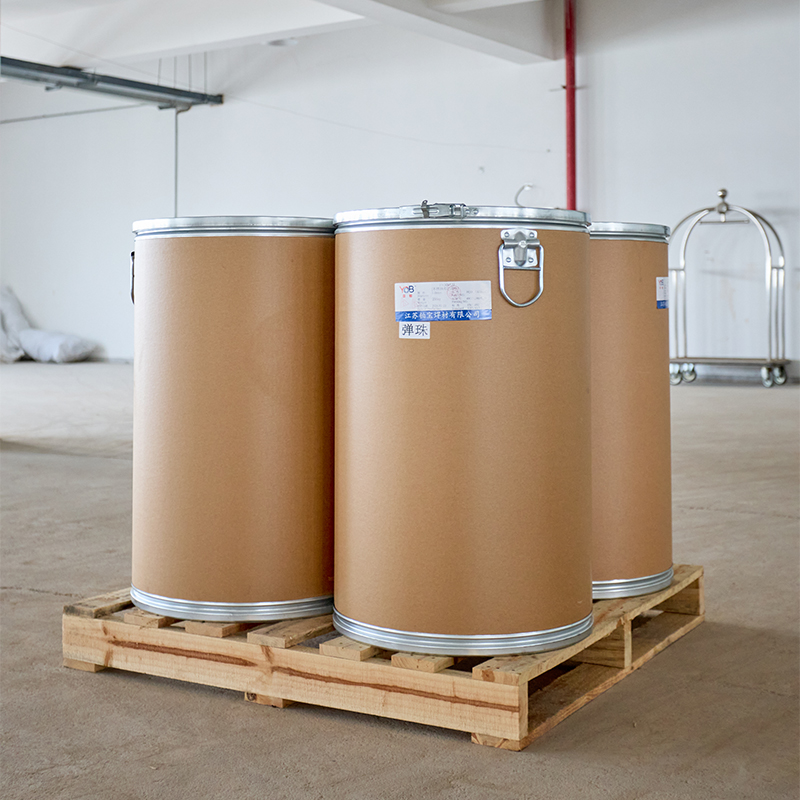
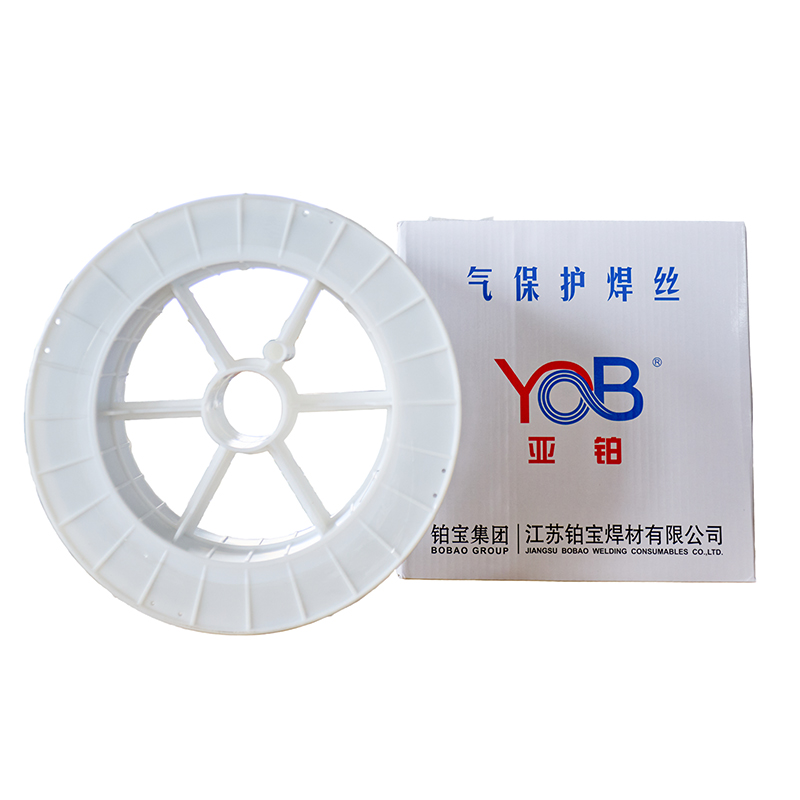
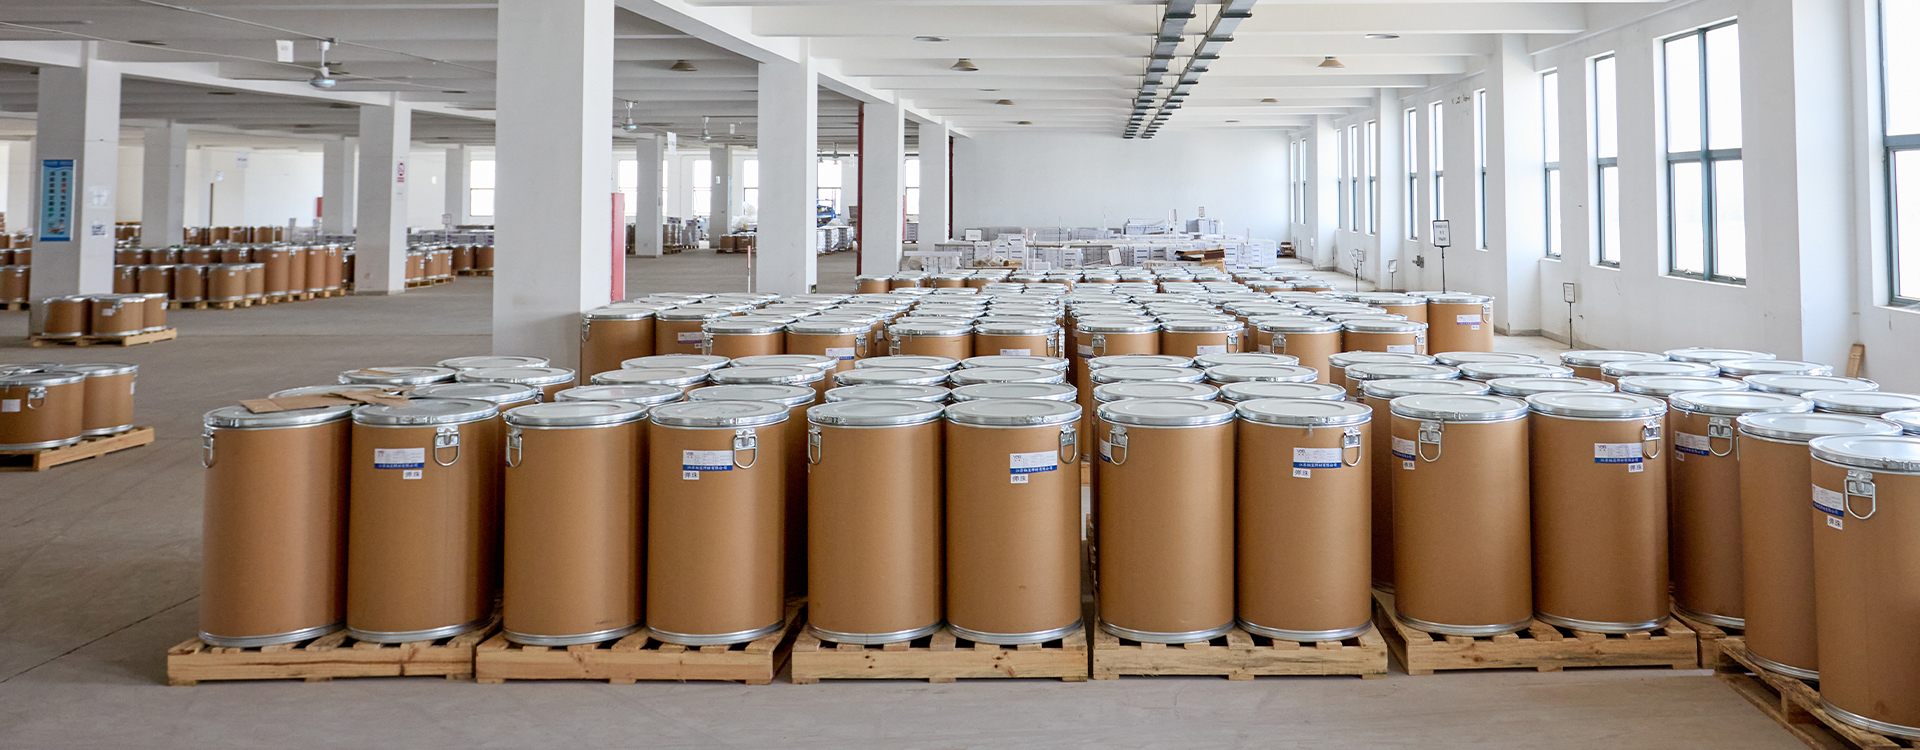
Первая — путать «универсальную» проволоку с «подходящей». Например, марка, заявленная как «для нержавеющих сталей», может отлично работать с 08Х18Н10Т, но давать поры при сварке 12Х18Н10Т из-за недостатка титана в составе. Вторая — игнорировать совместимость с флюсом. Проволока BMS-310 от ООО «Шанхай Бобао Сварочное оборудование» разработана строго под флюсы типа ANF-18 и SJ101G. Под другими — резкий рост содержания водорода в шве. Третья — экономить на упаковке. Влажность воздуха выше 60% за 4 часа разрушает защитную смазку, а это приводит к образованию микропор в корне шва. Мы рекомендуем брать только вакуумированную упаковку с индикатором влажности — это стоит дороже на 7%, но снижает количество переделок на 42%.
Почему проверка качества — не этап, а процесс
ISO 9001 — это база. Но в 2026 году этого мало. Каждая партия проволоки для дуговой сварки под флюсом проходит четыре контрольные точки: входной анализ сырья (спектральный контроль на ICP-OES), операционный замер диаметра каждые 200 метров, сварочно-технологическое тестирование на стенде с фиксированными параметрами (U=34 В, I=620 А, V=42 м/ч) и финальное металлографическое исследование поперечного среза шва. Только после подтверждения отсутствия неметаллических включений, однородности структуры и соответствия нормам по ударной вязкости (≥120 Дж при −40 °C) продукт получает сертификат DB Министерства железных дорог КНР. Это не маркетинг — это условие допуска на проекты РЖД и «Росатома».
Выбор проволоки для дуговой сварки под флюсом в 2026 году — это выбор надёжности, заложенной в каждый метр. Не в документах, а в структуре металла. Не в обещаниях, а в повторяемости результатов. Если ваша задача — шов, который будет работать 30 лет без осмотра, начните с проверки не только марки, но и протоколов испытаний конкретной партии. На сайте bobao.ru доступны цифровые сертификаты ко всем позициям — с полными данными по химсоставу, механическим свойствам и условиям хранения. Потому что доверие строится не на словах, а на измеримых фактах.