
Продукция
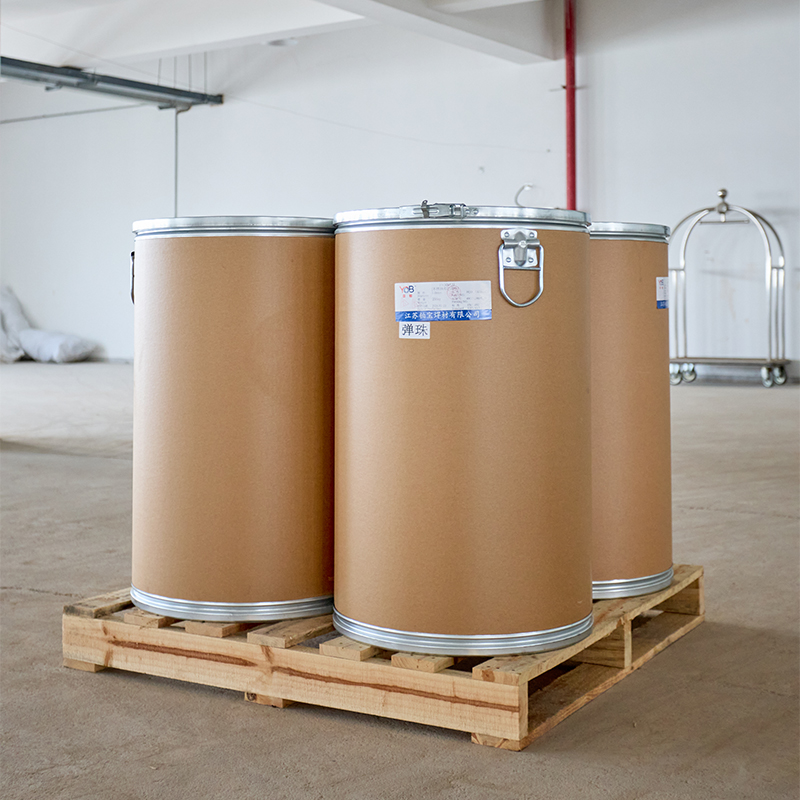
Электроды для сварки нержавеющей стали BES-2953Z
Описание продукта BES-2953Z Ручной электрод для нержавеющей стали Аустенитно-ферритный двухфазный тип / основной тип покрытия Соответствует:GB/T 983 E2593-15AWS A5.4 E2593-15A5.4M E2593-15EN ISO 3581-A: E (25 9 3 Cu N L) B42EN ISO 3581-B: ES2593-15 Назначение 1. В основном применяется для...
Описание
маркер
Описание продукта
BES-2953Z
Ручной электрод для нержавеющей стали
Аустенитно-ферритный двухфазный тип / основной тип покрытия
Соответствует:
GB/T 983 E2593-15
AWS A5.4 E2593-15
A5.4M E2593-15
EN ISO 3581-A: E (25 9 3 Cu N L) B42
EN ISO 3581-B: ES2593-15
Назначение
1. В основном применяется для сварки трубопроводных систем, технологических линий, патрубков, коллекторов и других элементов в морской нефтегазовой, химической, нефтяной и нефтехимической промышленности.
2. Подходит для сварки двухфазных нержавеющих сталей с содержанием 25% Cr, таких как 00Cr25Ni7Mo4N, 03Cr25Ni6Mo3Cu2N, UNS 32550 (Alloy255) и другие.
Характеристики
1. Низководородный ручной электрод для нержавеющей стали, основной состав: 25Cr-9.5Ni-3.4Mo-2.5Cu-0.2N;
2. Металл шва имеет аустенитно-ферритную двухфазную структуру, индекс стойкости к питтинговой коррозии PRE ≥ 40, обладает высокой прочностью, отличной стойкостью к точечной коррозии и коррозионному растрескиванию под напряжением.


Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | N | Cu |
| Стандарт GB/T | 0.04 | 0.5-1.5 | 1.00 | 24.0-27.0 | 8.5-10.5 | 2.9-3.9 | 0.04 | 0.03 | 0.03-0.25 | 1.5-3.0 |
| Стандарт AWS | 0.04 | 0.5-1.5 | 1.00 | 24.0-27.0 | 8.5-10.5 | 2.9-3.9 | 0.04 | 0.03 | 0.03-0.25 | 1.5-3.0 |
| Фактическое значение | 0.029 | 1.15 | 0.42 | 24.3 | 9.1 | 3.1 | 0.015 | 0.007 | 0.18 | 1.90 |
Механические свойства
| Механические свойства | Предел текучести, MPa | Предел прочности при растяжении, MPa | Удлинение, % | Ударная вязкость, J/℃ |
| Стандарт GB/T | - | 760 | 13 | - |
| Стандарт AWS | - | 760 | 15 | - |
| Фактическое значение | - | 900 | 23 | - |
Рекомендуемые параметры сварки: (DC+)
| Диаметр электрода, мм | 2.0×250 | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
| Сварочный ток, А, нижнее/горизонтальное положение | 30-55 | 50-85 | 80-120 | 100-150 | 140-180 |
| Сварочный ток, А, вертикальное/потолочное положение | 20-50 | 45-80 | 70-110 | 90-135 | — |
Положение сварки

Меры предосторожности
1. Использовать согласно инструкции по применению ручных электродов для нержавеющей стали.
2. Температура предварительного подогрева и температура между проходами должна поддерживаться ниже 150℃.


связаться с нами
Сопутствующие популярные продукты
Порошковая проволока для сварки нержавеющей стали BFC-308L (плоский валик)
Описание продукта BFC-308L(Сварка в нижнем положении) Порошковая сварочная проволок...
Электроды для сварки нержавеющей стали BES-2594Z
Описание продукта BES-2594Z Ручные электроды для нержавеющей стали Аустенитно-ферритн...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-321
Описание продукта BW-321 BJ-701 Сварочная проволока и флюс для нержавеющей стали при...
Электроды для сварки нержавеющей стали BES-309Nb
Описание продукта BES-309Nb Ручные электроды для сварки нержавеющей стали Аустенитный...
Сварочная проволока TIG для нержавеющей стали BGS-310
Описание продукта BGS-310 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Электроды для сварки нержавеющей стали BES-316Z
Описание продукта BES-316Z Ручные электроды для нержавеющей стали (A207) Аустенитный ...
Сварочная проволока TIG для нержавеющей стали BGS-308
Описание продукта BGS-308 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Порошковая проволока для сварки нержавеющей стали BFC-308L
Описание продукта BFC-308L Порошковая сварочная проволока для нержавеющей стали Аусте...
Порошковая проволока для сварки нержавеющей стали BFC-308LPT
Описание продукта BFC-308LPT Порошковая проволока с флюсовым сердечником для сварки н...
Сварочная проволока MIG для нержавеющей стали BMS-630
Описание продукта BMS-630 Сварочная проволока MIG для нержавеющей стали Дисперсионно-...
Электроды для сварки нержавеющей стали BES-307
Описание продукта BES-307 Ручной электрод для нержавеющей стали (A172) Полностью ауст...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-308L
Описание продукта BW-308L BJ-601A Сварочная проволока и флюс для нержавеющей стали пр...
Порошковая проволока для сварки нержавеющей стали BFC-309LMo
Описание продукта BFC-309LMo Порошковая проволока для сварки нержавеющей стали Аустен...
Сварочная проволока MIG для нержавеющей стали BMS-309LMo
Описание продукта BMS-309LMo Сварочная проволока MIG для нержавеющей стали Аустенитно...
Сварочная проволока MIG для нержавеющей стали BMS-308
Описание продукта BMS-308 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Сварочная проволока TIG для нержавеющей стали BGS-316
Описание продукта BGS-316 Сварочная проволока TIG для нержавеющей стали Аустенитного ...


