
Продукция
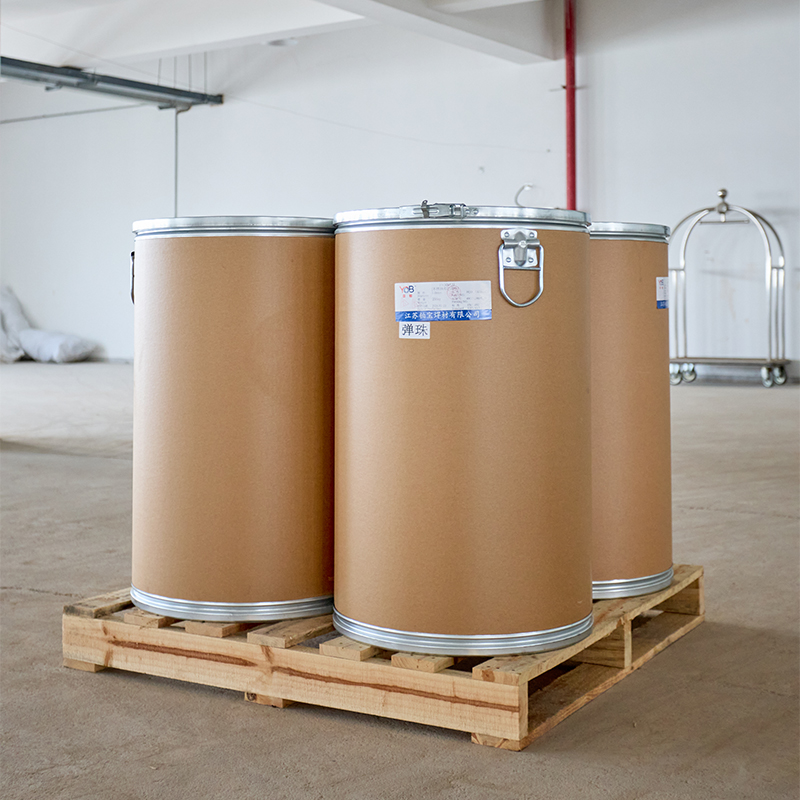
Электроды для сварки нержавеющей стали BES-2594Z
Описание продукта BES-2594ZРучные электроды для нержавеющей стали Аустенитно-ферритный дуплексный тип / основной тип покрытия Соответствует: GB/T 983 E2594-15 AWS A5.4 E2594-15 A5.4M E2594-15 Назначение Применяется для сварки дуплексных нержавеющих сталей с содержанием 25% Cr, таких как...
Описание
маркер
Описание продукта
BES-2594Z
Ручные электроды для нержавеющей стали
Аустенитно-ферритный дуплексный тип / основной тип покрытия
Соответствует:
GB/T 983 E2594-15
AWS A5.4 E2594-15
A5.4M E2594-15
Назначение
Применяется для сварки дуплексных нержавеющих сталей с содержанием 25% Cr, таких как 00Cr25Ni7Mo4N, 03Cr25Ni6Mo3Cu2N, UNS 32550 (Alloy 255) и других.
Характеристики
1. Низководородные ручные электроды для нержавеющей стали. Основной состав наплавленного металла: 25,5% Cr-10% Ni-4% Mo-0,25% N;
2. Сварной металл имеет аустенитно-ферритную двухфазную структуру, обладает высокой прочностью, хорошей стойкостью к точечной коррозии и коррозионному растрескиванию под напряжением, а также отличной стойкостью к горячим трещинам;
3. Отличные сварочно-технологические характеристики, высокая огнеупорность покрытия, хорошая стойкость к образованию пор, стабильные механические свойства наплавленного металла.


Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | N | Cu |
| Стандарт GB/T | 0,04 | 0,5-2,0 | 1,00 | 24,0-27,0 | 8,5-10,5 | 3,5-4,5 | 0,04 | 0,03 | 0,20-0,30 | 0,75 |
| Стандарт AWS | 0,04 | 0,5-2,0 | 1,00 | 24,0-27,0 | 8,5-10,5 | 3,5-4,5 | 0,04 | 0,03 | 0,20-0,30 | 0,75 |
| Фактическое значение | 0,038 | 0,98 | 0,74 | 24,3 | 9,15 | 4,2 | 0,015 | 0,007 | 0,26 | 0,10 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Относительное удлинение, % | Ударная вязкость, Дж/℃ | Термообработка ℃×ч |
| Стандарт GB/T | — | 760 | 13 | — | — |
| Стандарт AWS | — | 760 | 15 | — | — |
| Фактическое значение | — | 960 | 22 | — | — |
Рекомендуемые параметры сварки: (DC+)
| Диаметр электрода, мм | 2.0×250 | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
| Сварочный ток, А, нижнее/горизонтальное положение | 30-55 | 50-85 | 80-120 | 100-150 | 140-180 |
| Сварочный ток, А, вертикальное/потолочное положение | 20-50 | 45-80 | 70-110 | 90-135 | — |
Положение сварки

Меры предосторожности
1. Использовать согласно инструкции по применению ручных электродов для нержавеющей стали.
2. Температура предварительного нагрева и межслойная температура должны поддерживаться ниже 150℃.


связаться с нами
Сопутствующие популярные продукты
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-316
Описание продукта BW-316 BJ-601A Сварочная проволока и флюс для нержавеющей стали при...
Сварочная проволока TIG для нержавеющей стали BGS-312
Описание продукта BGS-312 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Порошковая проволока для сварки нержавеющей стали BFC-316L
Описание продукта BFC-316L Порошковая проволока для сварки нержавеющей стали Аустенит...
Порошковая проволока для сварки нержавеющей стали BFC-308LE
Описание продукта BFC-308LE Порошковая сварочная проволока для нержавеющей стали Ауст...
Сварочная проволока MIG для нержавеющей стали BMS-309LSi
Описание продукта BMS-309LSi Сварочная проволока MIG для нержавеющей стали Аустенитно...
Электроды для сварки нержавеющей стали BES-308L
Описание продукта BES-308L Ручной электрод для нержавеющей стали (A002) Аустенитный т...
Порошковая проволока для сварки нержавеющей стали BFC-316LPT
Описание продукта BFC-316LPT Порошковая сварочная проволока для нержавеющей стали Аус...
Порошковая проволока для сварки нержавеющей стали BFC-308
Описание продукта BFC-308 Порошковая сварочная проволока для нержавеющей стали Аустен...
Электроды для сварки нержавеющей стали BES-2953Z
Описание продукта BES-2953Z Ручной электрод для нержавеющей стали Аустенитно-ферритны...
Сварочная проволока TIG для нержавеющей стали BGS-309Mo
Описание продукта BGS-309Mo Сварочная проволока TIG для нержавеющей стали Аустенитног...
Порошковая проволока для сварки нержавеющей стали BFC-316LP
Описание продукта BFC-316LP Порошковая сварочная проволока для нержавеющей стали Ауст...
Электроды для сварки нержавеющей стали BES-2595
Описание продукта BES-2595 Ручные электроды для нержавеющей стали Аустенитно-ферритны...
Порошковая проволока для сварки нержавеющей стали BFC-309L
Описание продукта BFC-309L Порошковая проволока для сварки нержавеющей стали Аустенит...
Металлопорошковая проволока для нержавеющей стали BCS-410NiMo
Описание продукта BCS-410NiMo Металлопорошковая сварочная проволока с сердечником для...
Сварочная проволока MIG для нержавеющей стали BMS-308
Описание продукта BMS-308 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-410NiMo
Описание продукта BMS-410NiMo Сварочная проволока MIG для нержавеющей стали Мартенсит...


