
Продукция
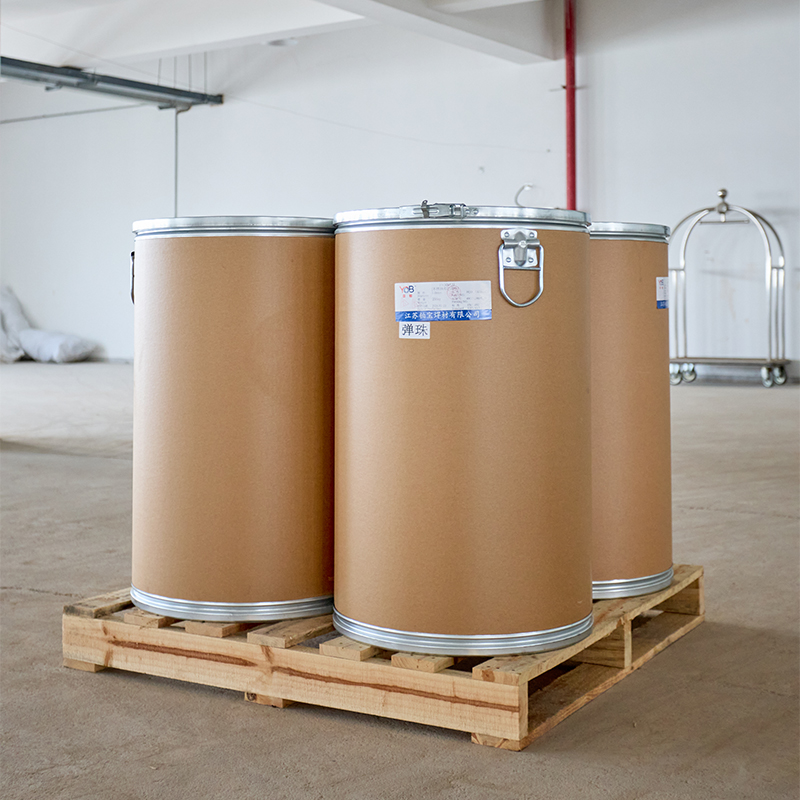
Электроды для сварки нержавеющей стали BES-320
Описание продукта BES-320 Электрод для ручной дуговой сварки нержавеющих сталей (A902) Чисто аустенитный тип / для коррозионностойких применений Соответствует: GB/T 983 E320-16 AWS A5.4 E320-16 A5.4M E320-16 EN ISO 3581-A: соответствующего стандарта нет EN ISO 3581-B: ES320-16 Назначе...
Описание
маркер
Описание продукта
BES-320
Электрод для ручной дуговой сварки нержавеющих сталей (A902)
Чисто аустенитный тип / для коррозионностойких применений
Соответствует:
GB/T 983 E320-16
AWS A5.4 E320-16
A5.4M E320-16
EN ISO 3581-A: соответствующего стандарта нет
EN ISO 3581-B: ES320-16
Назначение
Применяется в различных условиях, требующих высокой стойкости к сильной коррозии серной, сернистой кислот и их солей. Обычно используется для сварки основных металлов аналогичного состава, таких как Alloy20, UNS N08020 и др. Широко применяется при изготовлении химического оборудования и оборудования для производства водорода.
Характеристики
1. Электрод для ручной дуговой сварки нержавеющих сталей с титано-кальциевым покрытием, основной состав: 20%Cr-34%Ni-2.5%Mo-3%Cu;
2. Стабильная дуга, красивое формирование сварного шва, мелкая и равномерная чешуйчатость, минимальное разбрызгивание, лёгкое отделение шлака, отличная огнеупорность покрытия, хорошая стойкость к образованию пор; механические свойства наплавленного металла стабильны.


Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Другие |
| Стандарт GB/T | 0.07 | 0.5-2.5 | 0.60 | 19.0-21.0 | 32.0-36.0 | 2.0-3.0 | 0.04 | 0.03 | Cu 3.0-4.0 / Nb+Ta: 8*C-1.00 |
| Стандарт AWS | 0.07 | 0.5-2.5 | 1.00 | 19.0-21.0 | 32.0-36.0 | 2.0-3.0 | 0.04 | 0.03 | Cu 3.0-4.0 / Nb+Ta: 8*C-1.00 |
| Типичное значение | 0.02 | 1.66 | 0.80 | 19.5 | 34.3 | 2.8 | 0.026 | 0.003 | Cu 3.3 / Nb+Ta |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/℃ |
| Стандарт GB/T | — | 550 | 28 | — |
| Стандарт AWS | — | 550 | 30 | — |
| Типичное значение | — | 575 | 35 | — |
Рекомендуемые параметры сварки: (DC+/AC)
| Диаметр электрода, мм | 2.0×250 | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
| Сварочный ток, А, нижнее/горизонтальное положение | 30-55 | 50-85 | 80-120 | 100-150 | 140-180 |
| Сварочный ток, А, вертикальное/потолочное положение | 20-50 | 45-80 | 70-110 | 90-135 | — |
Положение сварки

Меры предосторожности
1. Руководствуйтесь инструкцией по применению электродов для ручной дуговой сварки нержавеющих сталей.
2. Температура предварительного подогрева и межслойная температура должны поддерживаться ниже 150℃.


связаться с нами
Сопутствующие популярные продукты
Порошковая проволока для сварки нержавеющей стали BFC-308L
Описание продукта BFC-308L Порошковая сварочная проволока для нержавеющей стали Аусте...
Сварочная проволока TIG для нержавеющей стали с защитой обратной стороны шва BGS-E316L
Описание продукта BGS-E316L TIG-сварочная проволока для нержавеющей стали Без подачи ...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-309L
Описание продукта BW-309L BJ-601A Сварочная проволока и флюс для нержавеющей стали пр...
Электроды для сварки нержавеющей стали BES-309LA
Описание продукта BES-309LA Ручной электрод для нержавеющей стали (A062A) Аустенитный...
Порошковая проволока для сварки нержавеющей стали BFC-316LFB
Описание продукта BFC-316LFB Порошковая сварочная проволока для нержавеющей стали Аус...
Электроды для сварки нержавеющей стали BES-308L
Описание продукта BES-308L Ручной электрод для нержавеющей стали (A002) Аустенитный т...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-308
Описание продукта BW-308 BJ-601A Сварочная проволока и флюс для нержавеющей стали при...
Электроды для сварки нержавеющей стали BES-2594
Описание продукта BES-318 Электрод для ручной дуговой сварки нержавеющих сталей (A212...
Порошковая проволока для сварки нержавеющей стали BFC-309L-газовая смесь
Описание продукта BFC-309L -газовая смесь Порошковая проволока для сварки нержавеющей...
Электроды для сварки нержавеющей стали BES-308
Описание продукта BES-308 Ручной электрод для нержавеющей стали (A102) Аустенитный ти...
Порошковая проволока для сварки нержавеющей стали BFC-309L
Описание продукта BFC-309L Порошковая проволока для сварки нержавеющей стали Аустенит...
Сварочная проволока TIG для нержавеющей стали BGS-309Mo
Описание продукта BGS-309Mo Сварочная проволока TIG для нержавеющей стали Аустенитног...
Порошковая проволока для сварки нержавеющей стали BFC-308
Описание продукта BFC-308 Порошковая сварочная проволока для нержавеющей стали Аустен...
Порошковая проволока для сварки нержавеющей стали BFC-309LMo
Описание продукта BFC-309LMo Порошковая проволока для сварки нержавеющей стали Аустен...
Сварочная проволока TIG для нержавеющей стали BGS-347
Описание продукта BGS-347 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-309
Описание продукта BMS-309 Сварочная проволока MIG для нержавеющей стали Аустенитного ...


