
Продукция
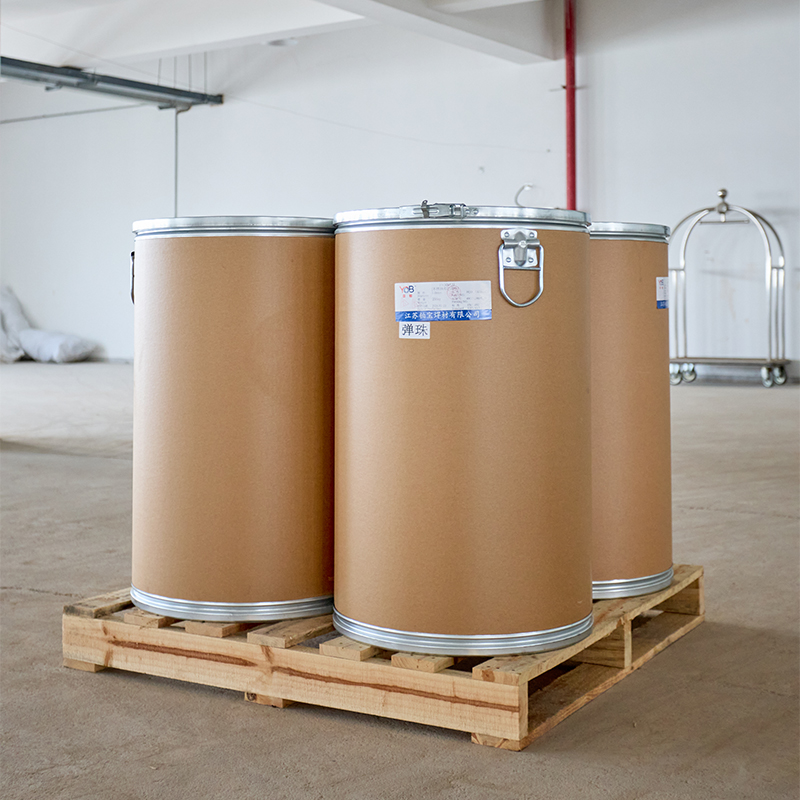
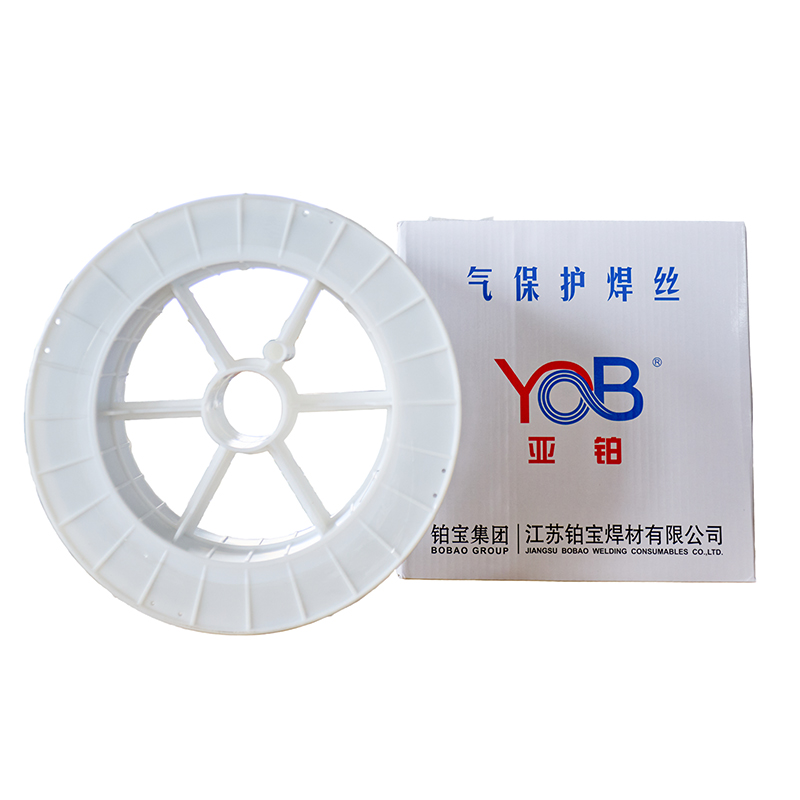
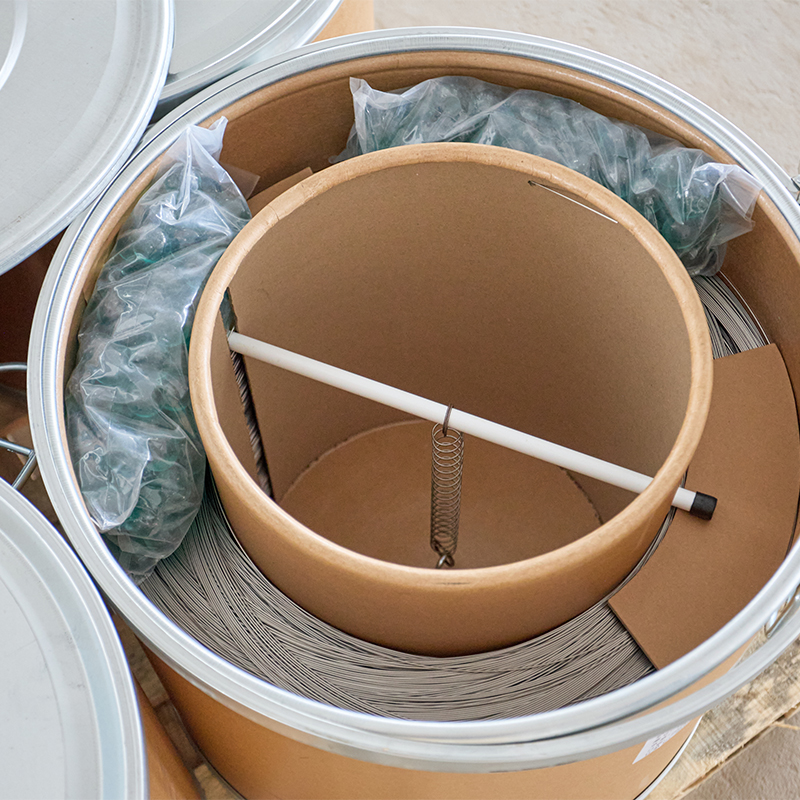
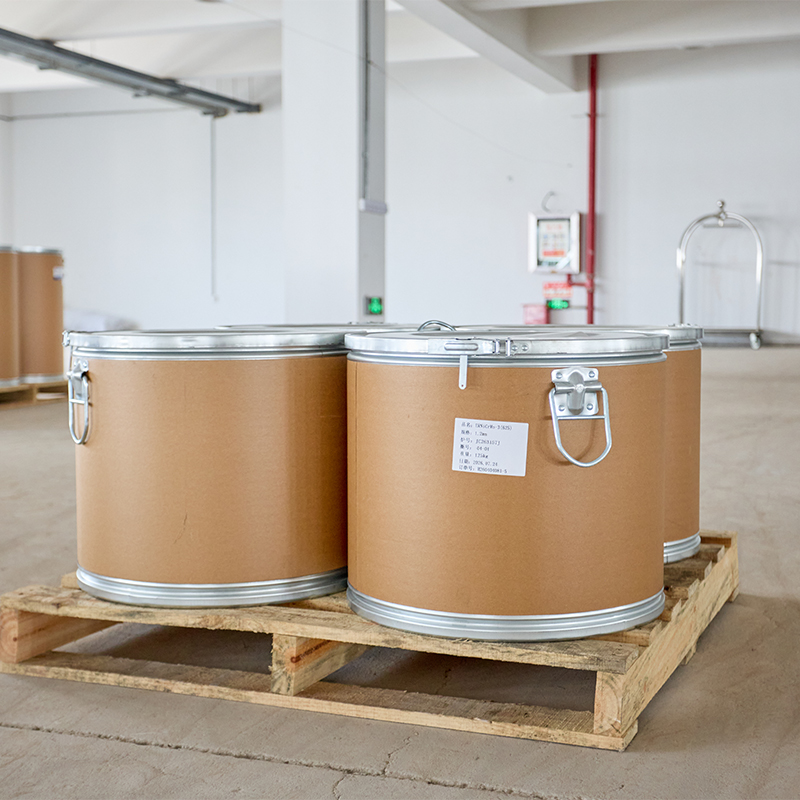
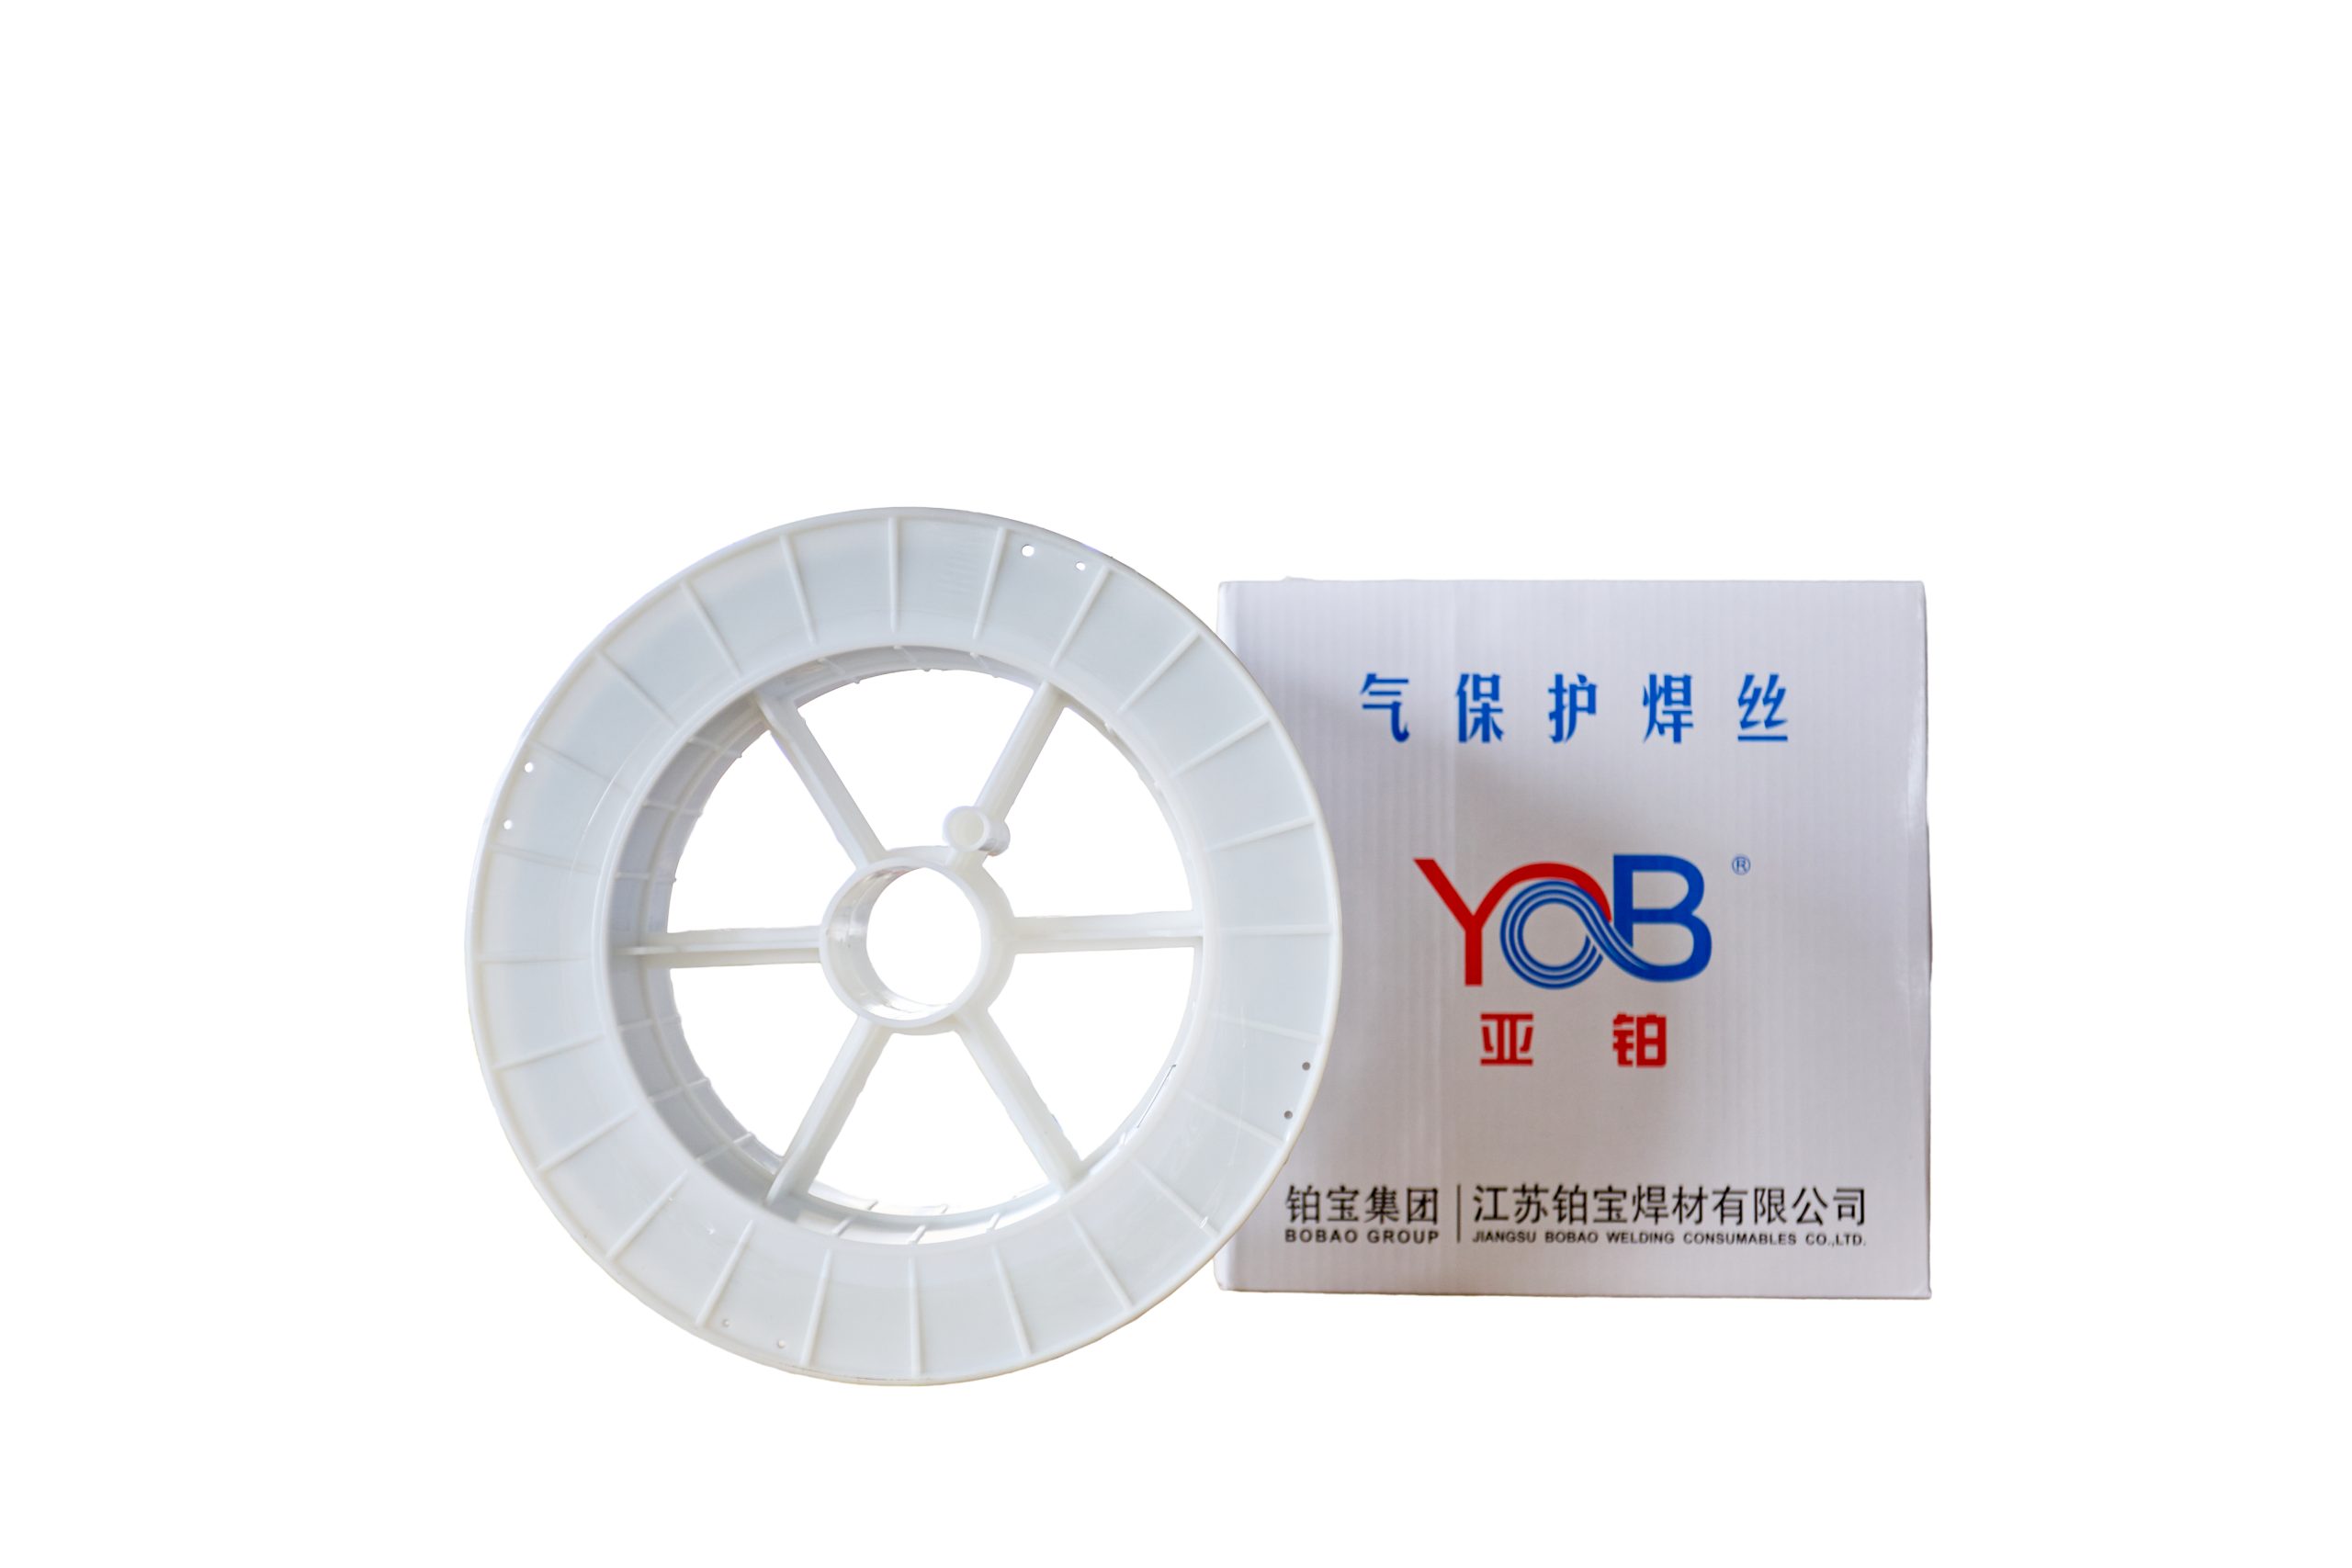
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-310
Описание продукта BW-310BJ-601AСварочная проволока и флюс для нержавеющей стали при сварке под флюсом Соответствует требованиям: GB/T 17854 H10Cr26Ni21AWS A5.9 ER310 Назначение Используется для сварки нержавеющих сталей аналогичного типа и разнородных сталей, работающих в условиях высоких ...
Описание
маркер
Описание продукта
BW-310
BJ-601A
Сварочная проволока и флюс для нержавеющей стали при сварке под флюсом
Соответствует требованиям:
GB/T 17854 H10Cr26Ni21
AWS A5.9 ER310
Назначение
Используется для сварки нержавеющих сталей аналогичного типа и разнородных сталей, работающих в условиях высоких температур.
Характеристики
ER310 — сварочная проволока для сварки нержавеющей стали под флюсом. Флюс BJ601A отличается от обычного флюса SJ601 меньшими потерями легирующих элементов при сварке, обеспечивает высокую стойкость сварного металла к образованию трещин и обладает хорошими технологическими свойствами сварки.
Химический состав
| Наименование | C | Mn | Si | Cr | Ni | P | S |
| Сварочная проволока | 0.08~0.15 | 1.0~2.5 | 0.3~0.6 | 25.0~28.0 | 20.0~22.5 | 0.030 | 0.030 |
| Наплавленный металл | 0.014 | 1.75 | 0.40 | 25.61 | 20.68 | 0.026 | 0.008 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/Т | Термообработка ℃×ч |
| Стандарт AWS | — | ≥520 | ≥25 | — | — |
| Типовое значение | — | 605 | 33 | — | — |
Рекомендуемые параметры сварки: (DC+)
| Диаметр, мм | 3.2 | 4.0 | 5.0 |
| Напряжение (Volt) | 28~32 | 28~32 | 28~34 |
| Сварочный ток (Amp) | 380~450 | 460~500 | 500~650 |
| Скорость сварки (мм/мин) | 300~420 | 400~480 | 400~580 |
Положение сварки
Меры предосторожности
1. Перед использованием флюс необходимо просушить при температуре 300~400℃ в течение 2 часов;
2. Перед сваркой необходимо очистить основной металл от ржавчины, масла и других загрязнений.


связаться с нами
Сопутствующие популярные продукты
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-410NiMo
Описание продукта BW-410NiMo BJ-601A Сварочная проволока и флюс для нержавеющей стали...
Порошковая проволока для сварки нержавеющей стали BFC-307LSI
Описание продукта BFC-307LSI Порошковая проволока для сварки нержавеющей стали Аустен...
Порошковая проволока для сварки нержавеющей стали BFC-307
Описание продукта BFC-307 Порошковая проволока для сварки нержавеющей стали Аустенитн...
Сварочная проволока TIG для нержавеющей стали BGS-312
Описание продукта BGS-312 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-316LT
Описание продукта BMS-316LT Сварочная проволока MIG для нержавеющей стали Аустенитног...
Металлопорошковая проволока для нержавеющей стали BCS-439Ti
Описание продукта BCS-439Ti Металлопорошковая сварочная проволока с сердечником для н...
Порошковая проволока для сварки нержавеющей стали BFC-316LPT
Описание продукта BFC-316LPT Порошковая сварочная проволока для нержавеющей стали Аус...
Сварочная проволока MIG для нержавеющей стали BMS-410NiMo
Описание продукта BMS-410NiMo Сварочная проволока MIG для нержавеющей стали Мартенсит...
Металлопорошковая проволока для нержавеющей стали BCS-409Ti
Описание продукта BCS-409Ti Металлопорошковая сварочная проволока с сердечником для н...
Электроды для сварки нержавеющей стали BES-2209A
Описание продукта BES-2209A Ручной электрод для сварки нержавеющей стали Аустенитно-ф...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-309L
Описание продукта BW-309L BJ-601A Сварочная проволока и флюс для нержавеющей стали пр...
Сварочная проволока MIG для нержавеющей стали BMS-308LT
Описание продукта BMS-308LT Сварочная проволока MIG для нержавеющей стали Аустенитног...
Порошковая проволока для сварки нержавеющей стали BFC-309LW
Описание продукта BFC-309LW Порошковая проволока для сварки нержавеющей стали Аустени...
Электроды для сварки нержавеющей стали BES-307HM
Описание продукта BES-307HM Ручной электрод для нержавеющей стали Полностью аустенитн...
Электроды для сварки нержавеющей стали BES-310Mo
Описание продукта BES-310Mo Ручные электроды для сварки нержавеющей стали (A412) Ауст...
Порошковая проволока TIG для нержавеющей стали BGS-F316L
Описание продукта BGS-F316L Порошковая TIG-сварочная проволока с сердечником для нерж...


