
Продукция
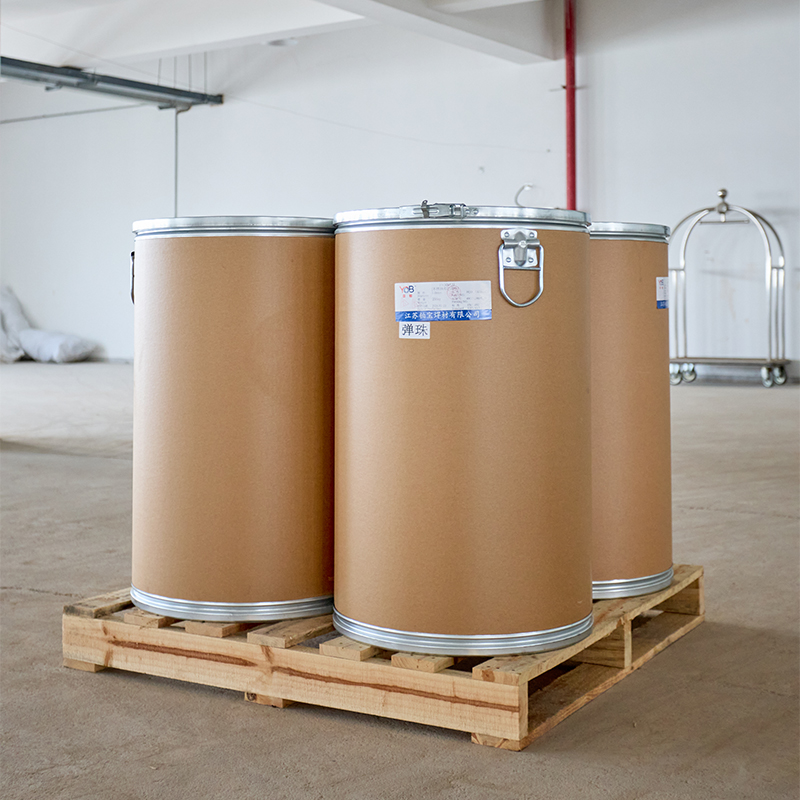
Электроды для сварки нержавеющей стали BES-347L
Описание продукта BES-347L Ручной электрод для нержавеющей стали (A132) Аустенитный тип / стабилизированный тип Соответствует:GB/T 983 E347L-16AWS A5.4 E347L-16A5.4M E347L-16EN ISO 3581-A: соответствующего стандарта нетEN ISO 3581-B: ES347L-16JIS Z3221 ES347L-16 Назначение Применяется в н...
Описание
маркер
Описание продукта
BES-347L
Ручной электрод для нержавеющей стали (A132)
Аустенитный тип / стабилизированный тип
Соответствует:
GB/T 983 E347L-16
AWS A5.4 E347L-16
A5.4M E347L-16
EN ISO 3581-A: соответствующего стандарта нет
EN ISO 3581-B: ES347L-16
JIS Z3221 ES347L-16
Назначение
Применяется в нефтехимической промышленности, оборудовании высокого давления, пищевом машиностроении, медицинском оборудовании, производстве удобрений и других отраслях для сварки низкоуглеродистых нержавеющих сталей 18%Cr-8%Ni-Nb (SUS347L) и низкоуглеродистых нержавеющих сталей 18%Cr-8%Ni-Ti (SUS321L).
Характеристики
1. Ручной электрод для нержавеющей стали с титаново-кальциевым покрытием, основной состав: низкоуглеродистый тип 18%Cr-9%Ni-Nb;
2. Добавление Nb на основе состава 308, при этом низкое содержание углерода эффективно повышает коррозионную стойкость, особенно устойчивость к межкристаллитной коррозии;
3. Стабильная дуга, красивое формирование шва, мелкая чешуйчатость, минимальное разбрызгивание, легкое удаление шлака, отличная огнеупорность покрытия, хорошие показатели сопротивления образованию пор.


Химический состав
| Сплав, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Прочие |
| Стандарт GB/T | 0.04 | 0.5-2.5 | 1.00 | 18.0-21.0 | 9.0-11.0 | 0.75 | 0.04 | 0.03 | Cu≤0.75/Nb:8C-1.00 |
| Стандарт AWS | 0.08 | 0.5-2.5 | 1.00 | 18.0-21.0 | 9.0-11.0 | 0.75 | 0.04 | 0.03 | Cu≤0.75/Nb:8C-1.00 |
| Фактическое значение | 0.033 | 0.85 | 0.70 | 18.7 | 9.4 | 0.20 | 0.026 | 0.003 | Cu 0.23/Nb 0.50 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/℃ |
| Стандарт GB/T | — | 510 | 25 | — |
| Стандарт AWS | — | 520 | 30 | — |
| Фактическое значение | — | 625 | 37 | — |
Рекомендуемые параметры сварки: (DC+/AC)
| Диаметр электрода, мм | 2.0×250 | 2.6×300 | 3.2×350 | 4.0×350 | 5.0×350 |
| Сварочный ток, А (нижнее/горизонтальное положение) | 30-55 | 50-85 | 80-120 | 100-150 | 140-180 |
| Сварочный ток, А (вертикальное/потолочное положение) | 20-50 | 45-80 | 70-110 | 90-135 | — |
Положение сварки

Меры предосторожности
1. Использовать в соответствии с инструкцией по применению ручных электродов для нержавеющей стали.
2. Температура предварительного подогрева и температура между проходами должны поддерживаться ниже 150℃.


связаться с нами
Сопутствующие популярные продукты
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-321
Описание продукта BW-321 BJ-701 Сварочная проволока и флюс для нержавеющей стали при...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-316L
Описание продукта BW-316L BJ-601A Сварочная проволока и флюс для нержавеющей стали пр...
Сварочная проволока MIG для нержавеющей стали BMS-316L
Описание продукта BMS-316L Сварочная проволока MIG для нержавеющей стали Аустенитного...
Порошковая проволока для сварки нержавеющей стали BFC-308LFB
Описание продукта BFC-308LFB Порошковая сварочная проволока для нержавеющей стали Аус...
Электроды для сварки нержавеющей стали BES-309L
Описание продукта BES-309L Ручной электрод для сварки нержавеющей стали (A062) Аустен...
Электроды для сварки нержавеющей стали BES-316H
Описание продукта BES-316H Ручные электроды для нержавеющей стали Аустенитный тип / в...
Металлопорошковая проволока для нержавеющей стали BCS-410NiMo
Описание продукта BCS-410NiMo Металлопорошковая сварочная проволока с сердечником для...
Сварочная проволока TIG для нержавеющей стали BGS-316
Описание продукта BGS-316 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Порошковая проволока для сварки нержавеющей стали BFC-309LW
Описание продукта BFC-309LW Порошковая проволока для сварки нержавеющей стали Аустени...
Электроды для сварки нержавеющей стали BES-316Z
Описание продукта BES-316Z Ручные электроды для нержавеющей стали (A207) Аустенитный ...
Сварочная проволока TIG для нержавеющей стали BGS-309LMo
Описание продукта BGS-309LMo Сварочная проволока TIG для нержавеющей стали Аустенитно...
Порошковая проволока для сварки нержавеющей стали BFC-308L (плоский валик)
Описание продукта BFC-308L(Сварка в нижнем положении) Порошковая сварочная проволок...
Сварочная проволока MIG для нержавеющей стали BMS-316
Описание продукта BMS-316 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Электроды для сварки нержавеющей стали BES-2307
Описание продукта BES-318 Электрод для ручной дуговой сварки нержавеющих сталей (A212...
Электроды для сварки нержавеющей стали BES-312
Описание продукта BES-312 Ручной электрод для сварки нержавеющей стали Аустенитно-фер...
Порошковая проволока для сварки нержавеющей стали BFC-307
Описание продукта BFC-307 Порошковая проволока для сварки нержавеющей стали Аустенитн...


