
Продукция
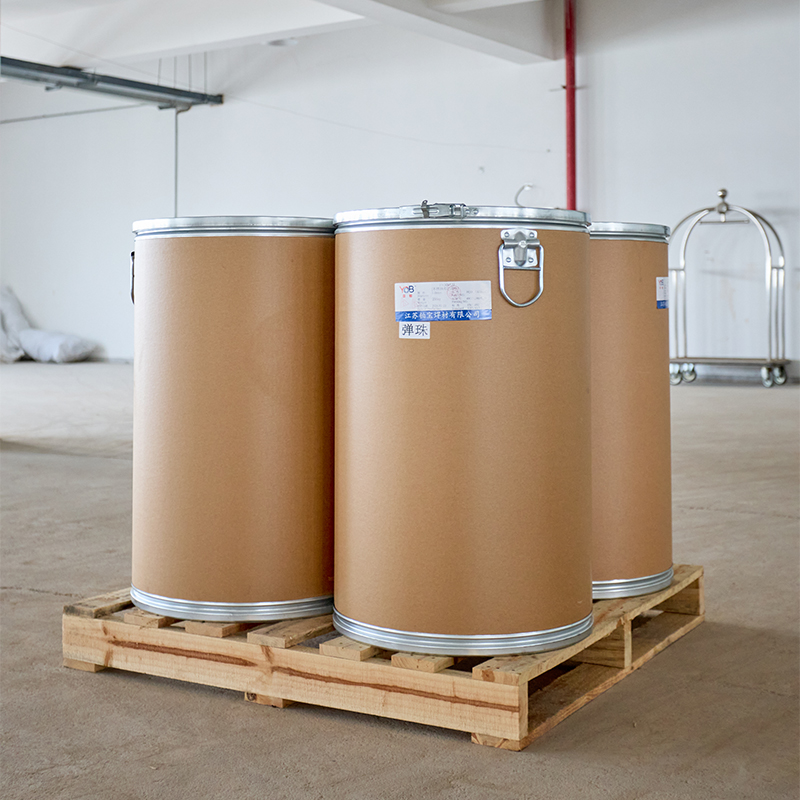
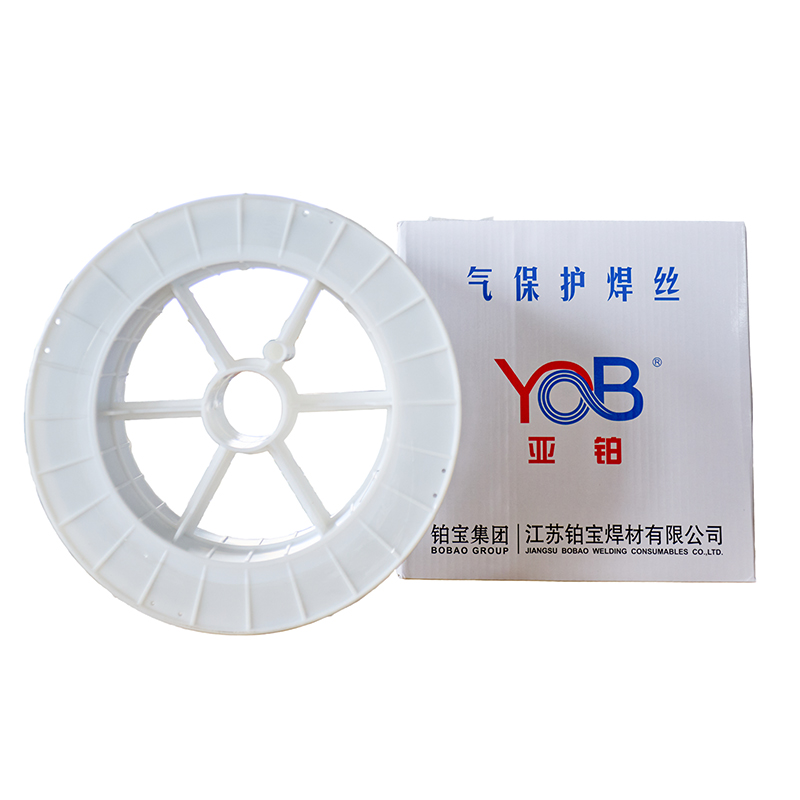
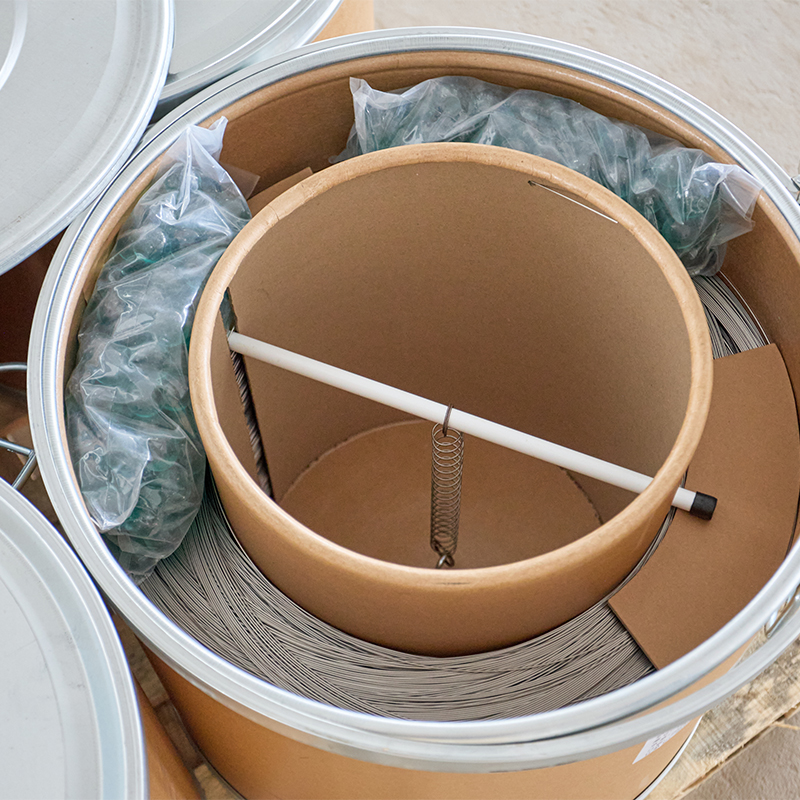
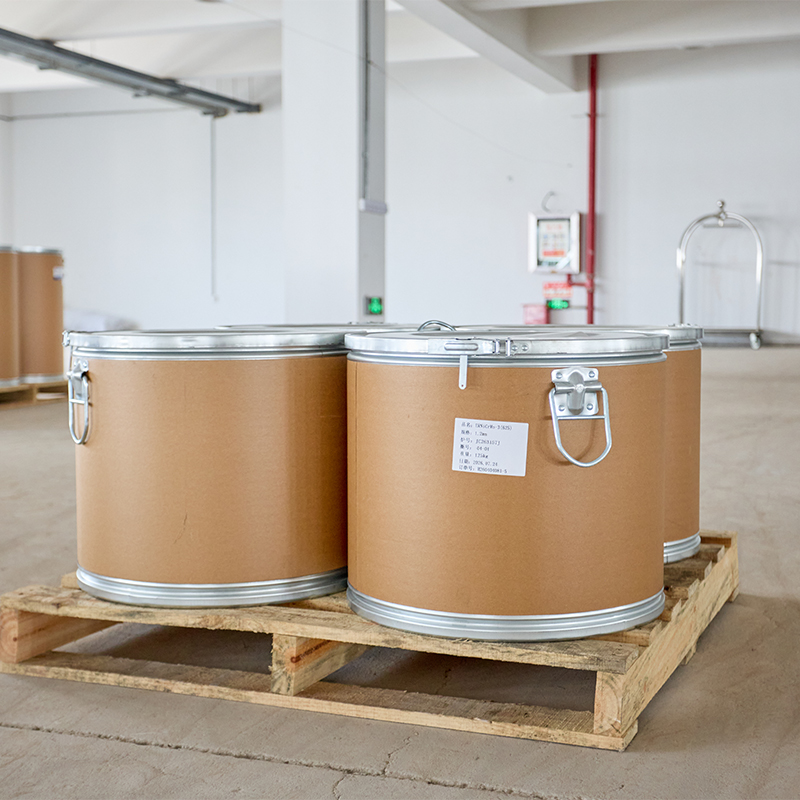
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-308H
Описание продукта BW-308HBJ-612Сварочная проволока и флюс для нержавеющей стали при сварке под флюсом Соответствует требованиям: GB/T 17854 H0Cr21Ni10AWS A5.9 ER308H Назначение Используется для сварки конструкций из нержавеющей стали с основным металлом 304H. Характеристики ER308H –...
Описание
маркер
Описание продукта
BW-308H
BJ-612
Сварочная проволока и флюс для нержавеющей стали при сварке под флюсом
Соответствует требованиям:
GB/T 17854 H0Cr21Ni10
AWS A5.9 ER308H
Назначение
Используется для сварки конструкций из нержавеющей стали с основным металлом 304H.
Характеристики
ER308H — сварочная проволока для сварки нержавеющей стали под флюсом. Флюс BJ612 представляет собой спеиально разработанный спечённый флюс для высокоуглеродистой сварочной проволоки из нержавеющей стали. Он характеризуется низкими потерями легирующих элементов, обеспечивает оптимальное содержание феррита в сварном металле и обладает хорошими технологическими свойствами сварки.
Химический состав
| Наименование | C | Mn | Si | Cr | Ni | P | S | Cu | Mo |
| Сварочная проволока | 0.04~0.08 | 1.0~2.5 | 0.3~0.65 | 19.5~22.0 | 9.0~11.0 | 0.030 | 0.030 | 0.75 | 0.50 |
| Наплавленный металл | 0.048 | 1.55 | 0.40 | 20.0 | 9.2 | 0.024 | 0.009 | 0.05 | 0.07 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/Т | Термообработка ℃×ч |
| Стандарт AWS | — | — | — | — | — |
| Типовое значение | — | 605 | 39 | — | — |
Рекомендуемые параметры сварки: (DC+)
| Диаметр, мм | 3.2 | 4.0 | 5.0 |
| Напряжение (Volt) | 28~32 | 28~32 | 28~34 |
| Сварочный ток (Amp) | 380~450 | 460~500 | 500~650 |
| Скорость сварки (мм/мин) | 300~420 | 400~480 | 400~580 |
Положение сварки
Меры предосторожности
1. Перед использованием флюс необходимо просушить при температуре 300~400℃ в течение 2 часов;
2. Перед сваркой необходимо очистить основной металл от ржавчины, масла и других загрязнений.


связаться с нами
Сопутствующие популярные продукты
Электроды для сварки нержавеющей стали BES-307HM
Описание продукта BES-307HM Ручной электрод для нержавеющей стали Полностью аустенитн...
Сварочная проволока MIG для нержавеющей стали BMS-309LMo
Описание продукта BMS-309LMo Сварочная проволока MIG для нержавеющей стали Аустенитно...
Сварочная проволока TIG для нержавеющей стали BGS-385
Описание продукта BGS-385 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Порошковая проволока для сварки нержавеющей стали BFC-307
Описание продукта BFC-307 Порошковая проволока для сварки нержавеющей стали Аустенитн...
Порошковая проволока для сварки нержавеющей стали BFC-308L (плоский валик)
Описание продукта BFC-308L(Сварка в нижнем положении) Порошковая сварочная проволок...
Сварочная проволока MIG для нержавеющей стали BMS-630
Описание продукта BMS-630 Сварочная проволока MIG для нержавеющей стали Дисперсионно-...
Сварочная проволока MIG для нержавеющей стали BMS-318
Описание продукта BMS-318 Сварочная проволока MIG для нержавеющей стали Аустенитного ...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-410NiMo
Описание продукта BW-410NiMo BJ-601A Сварочная проволока и флюс для нержавеющей стали...
Порошковая проволока TIG для нержавеющей стали BGS-F316L
Описание продукта BGS-F316L Порошковая TIG-сварочная проволока с сердечником для нерж...
Сварочная проволока TIG для нержавеющей стали BGS-321
Описание продукта BGS-321 Сварочная проволока TIG для нержавеющей стали Аустенитного ...
Сварочная проволока MIG для нержавеющей стали BMS-2594
Описание продукта BMS-2594 Сварочная проволока MIG для нержавеющей стали Аустенитно-ф...
Порошковая проволока для сварки нержавеющей стали BFC-309LMo-для разнородных сталей
Описание продукта BFC-309LMo-для разнородных сталей Порошковая проволока для сварки н...
Порошковая проволока для сварки нержавеющей стали BFC-309L
Описание продукта BFC-309L Порошковая проволока для сварки нержавеющей стали Аустенит...
Порошковая проволока для сварки нержавеющей стали BFC-309LFB
Описание продукта BFC-309LFB Порошковая проволока для сварки нержавеющей стали Аустен...
Сварочная проволока TIG для нержавеющей стали BGS-347L
Описание продукта BGS-347L Сварочная проволока TIG для нержавеющей стали Аустенитного...
Электроды для сварки нержавеющей стали BES-2953Z
Описание продукта BES-2953Z Ручной электрод для нержавеющей стали Аустенитно-ферритны...


