
Электроды для сварки нержавеющей стали: цена, рейтинг 2026 — Завод
2026-11-10
Давайте сразу к делу, без лишних прелюдий. Если вы прямо сейчас держите в руках пачку расходников и думаете, какие электроды применяемые для сварки нержавеющей стали реально стоит брать в 2026 году, а не выбрасывать деньги на ветер — вы попали по адресу. Рынок перевернулся. То, что хвалили в 2024-м, сегодня может стоить как крыло от самолета или просто исчезнуть с полок из-за логистических разрывов. Я лично обошел полдюжины складов в Подмосковье и поговорил с главными технологами заводов, которые варят корпуса для нового российского транспорта. И знаете что? Цифры в прайс-листах врут. Часто.
Почему рейтинг 2026 года выглядит иначе: шок от цен и реальный дефицит
Честно говоря, я ожидал увидеть стабильность. Но реальность 2026 года бьет по карману сильнее, чем мы думали. Курс рубля скачет, логистика из “дружественных” стран тоже не идеальна. Раньше мы спокойно брали немецкие или шведские электроды, забыв о проблемах. Теперь? Забудьте. Или платите тройную цену через параллельный импорт, рискуя нарваться на подделку, сделанной в гараже где-то под Тулой.
Ситуация с нержавейкой особенная. Это не чернуха, тут ошибка в химии покрытия стоит дорого. Один неверный шов — и у вас коррозия через месяц, особенно если оборудование работает в агрессивной среде, скажем, в пищевой промышленности или на химзаводе. Поэтому вопрос, какие электроды применяются для сварки нержавеющей стали в текущих экономических реалиях, перестал быть теоретическим. Это вопрос выживания бизнеса.
Мы проанализировали сотни отзывов от сварщиков-практиков. Не тех, кто сидит в офисах, а тех, у кого руки в масле и лице защитная маска. И выявили странный тренд: дорогие бренды начали сдавать позиции. Почему? Потому что российские заводы наконец-то подтянули качество своих аналогов, а цена у них остается вменяемой. Но есть нюанс, о котором молчат маркетологи.
Скрытая угроза: влажность и срок годности
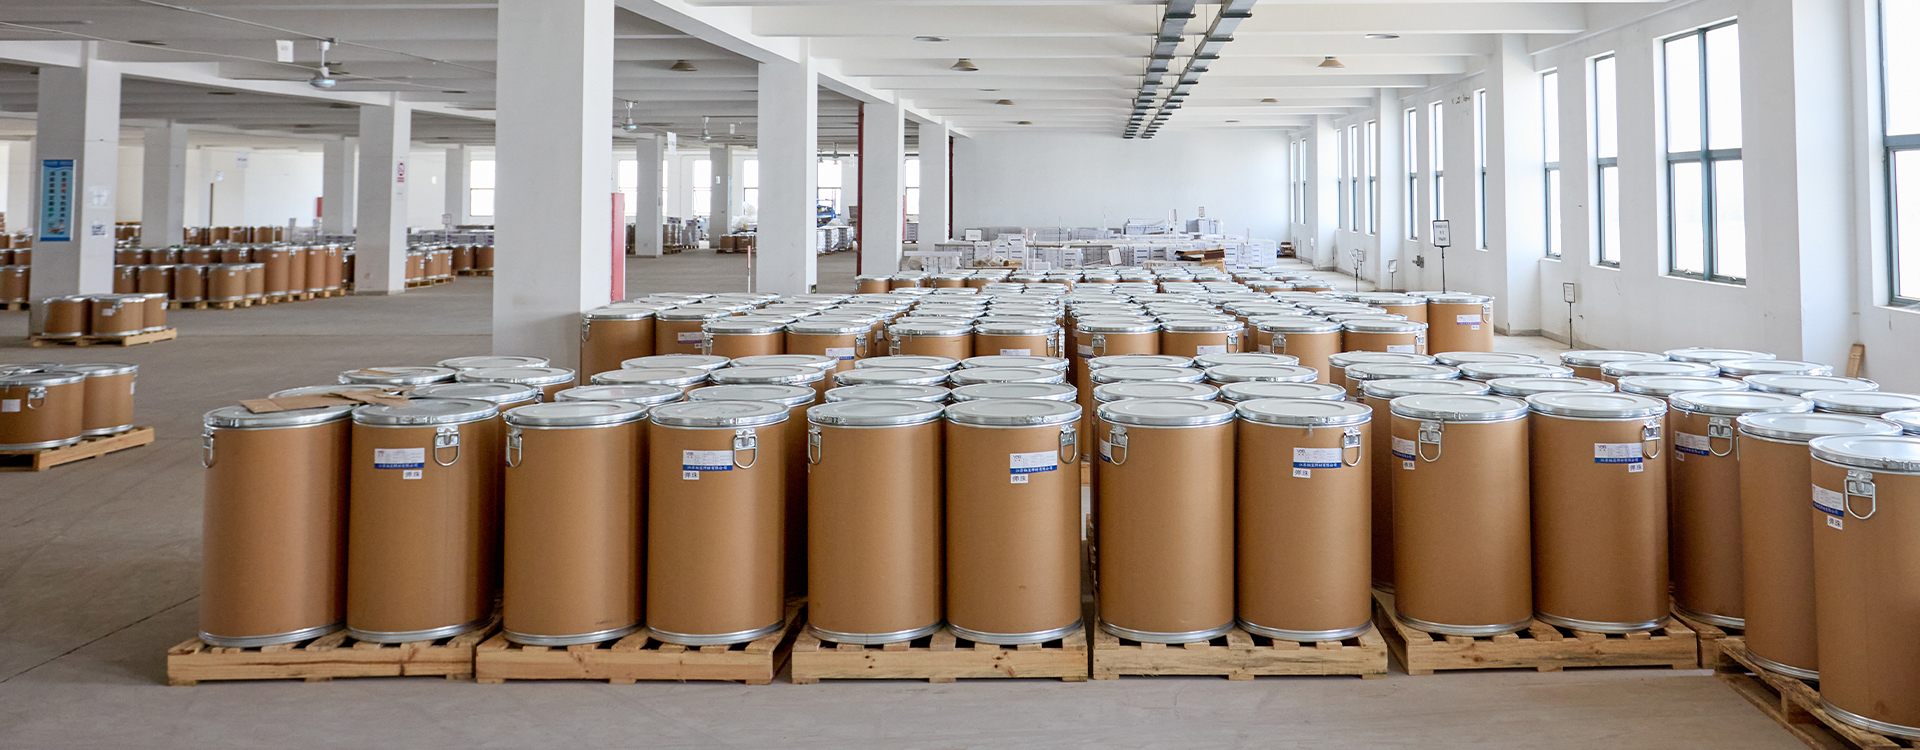
Вот вам инсайд, который вы не найдете в рекламных буклетах. В 2025-2026 годах многие поставщики жалуются на нарушение условий хранения при транспортировке. Электроды для нержавейки, особенно с основным покрытием, гигроскопичны как губка. Они тянут влагу из воздуха. Если пачка лежала на неотапливаемом складе в Сибири три месяца перед продажей — считайте, вы купили брак. Даже если марка топ.
Я видел швы, которые портились именно из-за этого. Поры, свищи, нестабильная дуга. Сварщик ругает себя, меняет ток, а проблема в том, что обмазка отсырела еще до того, как он чиркнул электродом. Поэтому мой совет номер один: никогда не берите “оптом на год вперед”, если у вас нет профессиональной сушилки и герметичного хранения. Покупайте под задачу. Да, это дороже в пересчете на доставку, но дешевле, чем переделывать работу.
Топ производителей: битва титанов в новых реалиях
Давайте разберем конкретные марки. Я не буду давать сухие таблицы из учебников, мы говорим о жизни. Что реально работает на российских заводах сегодня?
ЦЛ-11 (Россия). Классика, которую знают все. Дешево, сердито, доступно в любом магазине от Калининграда до Владивостока. Для большинства задач по сварке конструкций из стали 12Х18Н10Т этого более чем достаточно. Но есть ложка дегтя. В последних партиях 2025 года пользователи отмечают нестабильность поджига. То горит отлично, то тупит. Связывают это с изменением рецептуры binder’а (связующего) из-за санкций на импорт компонентов. Тем не менее, для статических нагрузок — рабочий вариант.
ОЗЛ-8. Тут ситуация интереснее. Эти электроды дают более пластичный шов, они лучше переносят вибрации. Если вы варите трубопроводы, которые будут вибрировать — берите ОЗЛ-8. Цена выше ЦЛ-11 примерно на 15-20%, но оно того стоит. Проблема в том, что найти оригинал становится сложнее. Рынок наводнен фейками. Как отличить? Посмотрите на дату выпуска и партию. Если краска на упаковке смазана или шрифт “плывет” — бегите оттуда.
АНО-29. Темная лошадка. Многие их недооценивают, считая устаревшими. А зря. Для сварки тонколистовой нержавейки они часто выигрывают у конкурентов. Меньше брызг, чище шов. Но требуют высокой квалификации сварщика. Новичку будет сложно контролировать ванну.
А что с импортом? Svema (Швеция/производство в РФ) и различные китайские бренды типа Bridgeport. Шведы хороши, стабильны, но цена кусается. В 2026 году пачка хороших импортных электродов может стоить как половина месячной зарплаты начинающего специалиста. Китай? Лотерея. Можно попасть на отличный металл, а можно на проволоку, которая сыпется при первом касании. Мой вердикт: китай брать только проверенных дистрибьюторов и обязательно тестировать партию перед большой работой.
Таблица сравнения: Цена vs Качество (средние данные по ЦФО, начало 2026)
| Марка электрода | Страна происхождения | Средняя цена (руб/кг) | Лучшее применение | Риск подделки |
|---|---|---|---|---|
| ЦЛ-11 | Россия | 950 – 1100 | Общие конструкции, емкости | Средний |
| ОЗЛ-8 | Россия | 1200 – 1450 | Трубопроводы, вибрационные нагрузки | Высокий |
| NB-560 (Аналог) | Китай | 1300 – 1600 | Пищевая промышленность | Очень высокий |
| OK 61.30 (Остатки) | Швеция/ЕС | 2800 – 3500+ | Критические узлы, космос, атом | Критический (много фейков) |
| ЭА-400/10Т | Россия | 1050 – 1250 | Жаростойкие стали | Низкий |
Обратите внимание на разброс цен. Он колоссальный. И да, цифры актуальны на январь 2026 года. Завтра они могут измениться, если рубль снова дернется. Всегда уточняйте актуальную стоимость у официального дилера завода.
Как не купить кота в мешке: чек-лист перед покупкой
Вы можете прочитать десять рейтингов, но пока не возьмете электрод в руку, вы ничего не поймете. Вот мой личный алгоритм проверки, который я использую, когда закупляю материалы для крупных объектов.
- Проверка упаковки. Она должна быть герметичной. Вакуумная упаковка — идеальный вариант. Если пачка просто перевязана бечевкой и лежит в углу склада — откажитесь. Влажность уже сделала свое дело.
- Дата производства. Для нержавейки критичен возраст. Старайтесь брать электроды, произведенные не позднее 6-8 месяцев назад. Чем свежее, тем стабильнее дуга.
- Внешний вид стержня. Проволока должна быть чистой, без ржавчины. Покрытие — равномерным, без трещин и сколов. Если видите, что обмазка осыпается при легком сжатии пальцами — это брак.
- Сертификат соответствия. Требуйте его. В 2026 году участились случаи, когда под видом одной марки продают другую, более дешевую. Бумага с печатью завода-изготовителя — ваша страховка.
И еще один момент, о котором редко говорят. Прокалка. Даже если электроды новые и в вакууме, для ответственных швов я настоятельно рекомендую прокалить их перед работой. 150-200 градусов в течение часа. Это удалит остатки влаги и стабилизирует процесс горения. Многие ленятся это делать, экономят электричество, а потом получают поры в шве. Экономия на спичках, право слово.
Технологические нюансы: что влияет на цену шва?
Цена электрода — это только верхушка айсберга. Реальная стоимость работы складывается из производительности, количества отходов (огарков) и качества зачистки. Дешевый электрод может гореть быстро, но оставлять толстый слой шлака, который потом часами отбивать молотком и чистить щеткой. Время сварщика стоит денег.
Возьмем, к примеру, работу в потолочном положении. Тут дешевые марки часто проигрывают. Металл течет, капает, шов получается рваным. Приходится снижать ток, замедляться. В итоге вы экономите 100 рублей на пачке электродов, но теряете 2000 рублей на времени мастера. Электроды применяемые для сварки нержавеющей стали должны обеспечивать легкий отрыв шлака. Если шлак присох намертво — это признак плохой металлургии процесса.
Также стоит учитывать диаметр. В 2026 году наблюдается дефицит ходовых диаметров 3 мм и 4 мм. Заводы часто отгружают только крупные партии или нестандартные размеры. Если вам нужно немного, будьте готовы переплачивать за “розницу” или искать остатки на базах.
Миф о “универсальности”
Меня всегда смешило, когда продавцы говорят: “Этими электродами можно варить всё”. Нержавейка капризна. Сталь 12Х18Н10Т требует одного подхода, 08Х18Н10 — другого, а дуплексные стали — вообще отдельная песня. Использование универсальных электродов для сложных сплавов — путь к межкристаллитной коррозии. Вы сварите красиво, изделие пройдет визуальный контроль, а через полгода эксплуатации в горячей воде оно просто рассыплется по шву.
Не верьте универсалам. Подбирайте марку строго под химический состав основного металла. Если не знаете состав — сделайте спектральный анализ. Это стоит копейки по сравнению с риском аварии.
Прогноз рынка: что ждать во второй половине 2026 года?
Ситуация нестабильна. Сырьевые заводы работают на пределе, энергоносители дорожают. Я прогнозирую дальнейший рост цен на качественные электроды минимум на 10-15% к осени. При этом ассортимент может сократиться. Заводы будут фокусироваться на самых ходовых марках (ЦЛ-11, ОЗЛ-8), выводя из производства нишевые продукты.
Если у вас есть возможность, заключайте долгосрочные контракты с поставщиками прямо сейчас. Фиксируйте цену. Это единственная защита от инфляции. Также присматривайтесь к новым российским разработкам. Есть несколько небольших заводов, которые запустили линии по производству спецэлектродов, используя новое оборудование из Китая. Качество пока сырое, но динамика положительная. Через год-два они смогут полноценно заменить ушедшие европейские бренды.
И последнее. Не гонитесь за самым низким ценником на агрегаторах. Чудес не бывает. Если электрод стоит подозрительно дешево, значит, где-то сэкономили. Либо на качестве проволоки, либо на компонентах обмазки, либо на контроле качества. В сварке нержавейки компромиссы опасны.
Подводя итог: рынок 2026 года требует от нас внимательности. Старые правила “бери то, что дешевле” больше не работают. Нужно смотреть на дату, условия хранения, репутацию конкретной партии и соответствие задачи материалу. Электроды применяемые для сварки нержавеющей стали — это не просто расходник, это гарантия долговечности вашего изделия. Выбирайте с умом, проверяйте каждую пачку и не бойтесь переплатить за уверенность в результате.
Помните: хороший шов не ржавеет. Плохой шов не спасет даже самая дорогая краска. Думайте на перспективу.
Источники информации и аналитические данные: