
Продукция
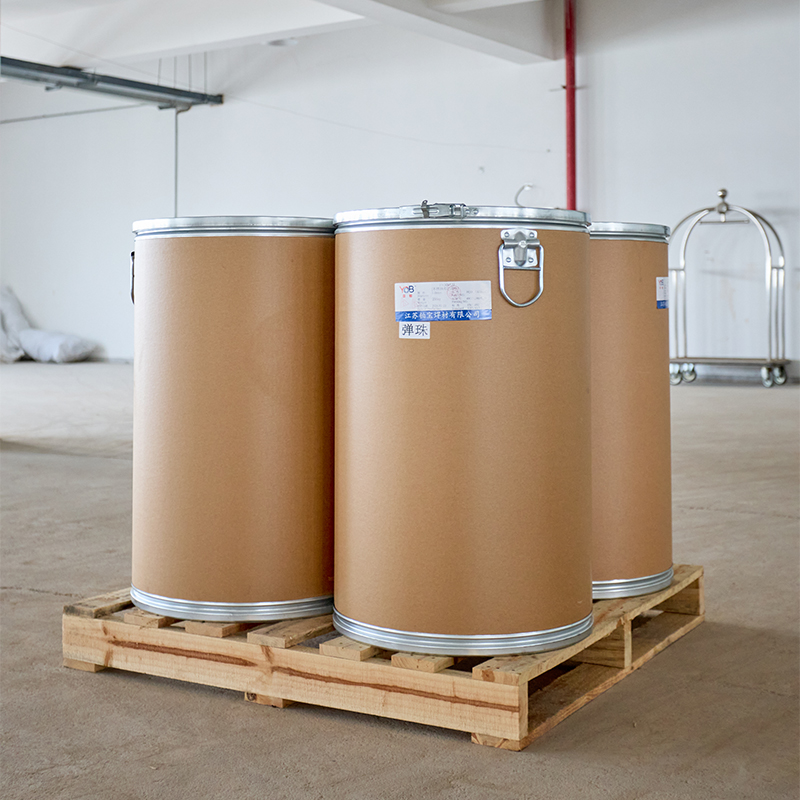
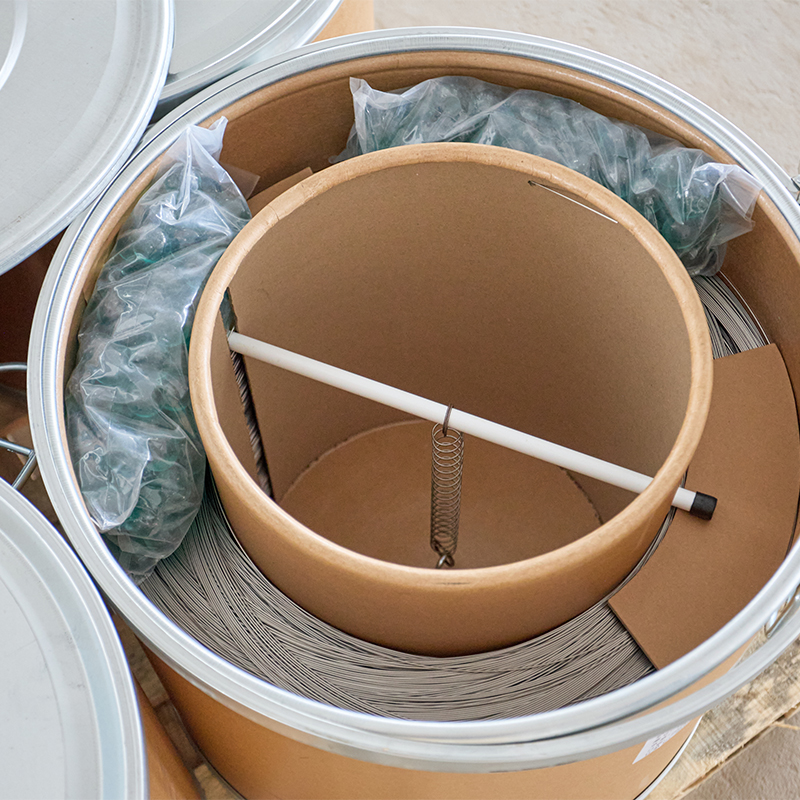
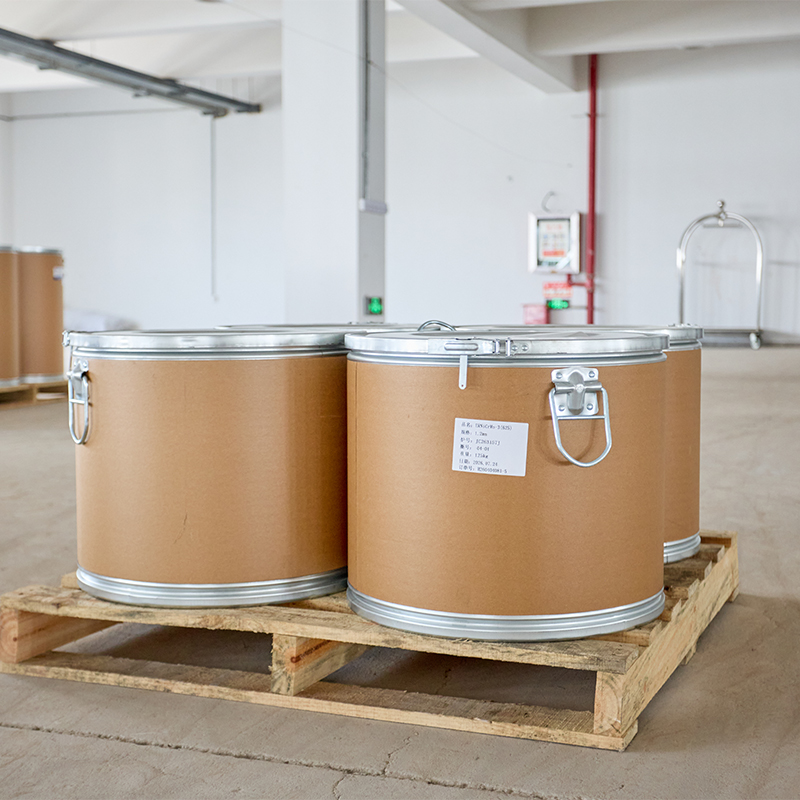
Металлопорошковая проволока для нержавеющей стали BCS-410NiMo
Описание продукта BCS-410NiMoМеталлопорошковая сварочная проволока с сердечником для нержавеющей сталиМартенситный тип Соответствует требованиям: GB – соответствующего стандарта нетAWS A5.22 EC410NiMoA5.22M EC410NiMoEN ISO 17633-A: T13 4 M21 1EN ISO 17633-B: TS 410NiMo-M21 1 Н...
Описание
маркер
Описание продукта
BCS-410NiMo
Металлопорошковая сварочная проволока с сердечником для нержавеющей стали
Мартенситный тип
Соответствует требованиям:
GB — соответствующего стандарта нет
AWS A5.22 EC410NiMo
A5.22M EC410NiMo
EN ISO 17633-A: T13 4 M21 1
EN ISO 17633-B: TS 410NiMo-M21 1
Назначение
Применяется для сварки роторов гидротурбин, клапанов и других деталей, работающих в условиях повышенных требований к коррозионной стойкости, износостойкости и устойчивости к агрессивным средам.
Характеристики
1. Добавление Ni и Mo повышает стабильность коррозионной стойкости, увеличивает твёрдость и износостойкость при высоких температурах, а также эффективно предотвращает образование трещин;
2. Дуга мягкая и стабильная, уровень разбрызгивания низкий, формирование сварного шва эстетичное, практически отсутствует шлак, количество сварочного дыма снижено. Обладает превосходными технологическими свойствами сварки.
Химический состав
| Содержание металлов, мас.% | C | Mn | Si | Cr | Ni | Mo | P | S | Nb |
| Стандарт GB/T | — | — | — | — | — | — | — | — | — |
| Стандарт AWS | 0.06 | 0.6 | 0.5 | 11.0-12.5 | 4.0-5.0 | 0.4-0.7 | 0.030 | 0.030 | 0.75 |
| Типовое значение | 0.022 | 0.51 | 0.47 | 12.22 | 4.68 | 0.59 | 0.010 | 0.009 | 0.01 |
Механические свойства
| Механические свойства | Предел текучести, МПа | Предел прочности при растяжении, МПа | Удлинение, % | Ударная вязкость, Дж/℃ | Термообработка ℃×ч |
| Стандарт GB/T | — | — | — | — | — |
| Стандарт AWS | — | — | — | — | — |
| Типовое значение | — | 855 | 18 | — | 780×2 |
Рекомендуемые параметры сварки: (DC+)
Параметры сварки (DC+):
| Диаметр, мм | — | 1.2 |
| Напряжение (Volt) | — | 17-32 |
| Сварочный ток (Amp) | — | 120-280 |
| Вылет электрода (мм) | — | 15-20 |
| Расход газа (л/мин) | — | 15-25 |
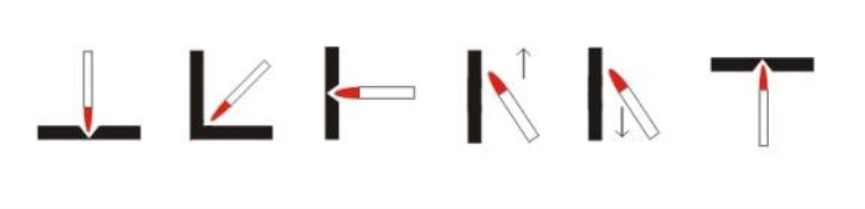
Положение сварки
Меры предосторожности
1. Руководствоваться общими правилами сварки металлопорошковой проволокой с сердечником для нержавеющей стали;
2. Защитный газ: 80% Ar + CO₂;
3. Межслойную температуру поддерживать в диапазоне 150-260℃;
4. Для получения хороших механических свойств рекомендуется провести термообработку при 620℃×1 ч.


связаться с нами
Сопутствующие популярные продукты
Сварочная проволока TIG для нержавеющей стали BGS-309Mo
Описание продукта BGS-309Mo Сварочная проволока TIG для нержавеющей стали Аустенитног...
Электроды для сварки нержавеющей стали BES-308LT
Описание продукта BES-308LT Ручной электрод для сварки нержавеющей стали (A002) Аусте...
Порошковая проволока для сварки нержавеющей стали BFC-309LMo-для разнородных сталей
Описание продукта BFC-309LMo-для разнородных сталей Порошковая проволока для сварки н...
Электроды для сварки нержавеющей стали BES-309LMo
Описание продукта BES-309LMo Ручной электрод для нержавеющей стали (A042) Аустенитный...
Сварочная проволока TIG для нержавеющей стали BGS-309LMo
Описание продукта BGS-309LMo Сварочная проволока TIG для нержавеющей стали Аустенитно...
Металлопорошковая проволока для нержавеющей стали BCS-439Ti
Описание продукта BCS-439Ti Металлопорошковая сварочная проволока с сердечником для н...
Порошковая проволока для сварки нержавеющей стали BFC-308FB
Описание продукта BFC-308HFB Порошковая сварочная проволока для нержавеющей стали Аус...
Проволока и флюс для дуговой сварки под флюсом нержавеющей стали BW-347
Описание продукта BW-347 BJ-701 Сварочная проволока и флюс для нержавеющей стали при...
Сварочная проволока TIG для нержавеющей стали BGS-309L
Описание продукта BGS-309L Сварочная проволока TIG для нержавеющей стали Аустенитного...
Электроды для сварки нержавеющей стали BES-2595Z
Описание продукта BES-2595Z Ручные электроды для нержавеющей стали Аустенитно-ферритн...
Сварочная проволока MIG для нержавеющей стали BMS-309Mo
Описание продукта BMS-309Mo Сварочная проволока MIG для нержавеющей стали Аустенитног...
Сварочная проволока TIG для нержавеющей стали BGS-316L
Описание продукта BGS-316L Сварочная проволока TIG для нержавеющей стали Аустенитного...
Порошковая проволока для сварки нержавеющей стали BFC-309LFB
Описание продукта BFC-309LFB Порошковая проволока для сварки нержавеющей стали Аустен...
Порошковая проволока TIG для нержавеющей стали BGS-F316L
Описание продукта BGS-F316L Порошковая TIG-сварочная проволока с сердечником для нерж...
Порошковая проволока для сварки нержавеющей стали BFC-307LSI
Описание продукта BFC-307LSI Порошковая проволока для сварки нержавеющей стали Аустен...
Сварочная проволока TIG для нержавеющей стали BGS-321
Описание продукта BGS-321 Сварочная проволока TIG для нержавеющей стали Аустенитного ...


